


Étalonnage
Obligatoire selon la norme ISO 9001

10 à 30 %
Erreur de variation acceptée

Exigences du secteur
Automobile, aérospatiale et autres secteurs

Datalyzer MSA
Gérer efficacement les études MSA
Qu’est-ce que l’analyse des systèmes de mesure (MSA) et la répétabilité et la reproductibilité des instruments de mesure (Gage R&R) ?
Votre système de mesure est-il suffisamment fiable pour que vous puissiez vous fier à vos données ?
Avant d’utiliser des données de mesure pour prendre des décisions concernant les performances d’un processus, vous devez savoir si le système de mesure lui-même est capable de fournir des résultats fiables.
Un système de mesure peut introduire une variation importante dans vos données en raison de l’équipement de mesure, de la méthode de mesure, du dispositif de fixation, de l’environnement, des logiciels ou des personnes chargées d’effectuer les mesures. Si cette variation n’est pas comprise et maîtrisée, elle peut faire passer un processus apte pour inapte — ou masquer une variation réelle du processus.
L’analyse des systèmes de mesure (MSA) offre une méthode structurée permettant de déterminer si votre système de mesure est adapté à l’usage auquel il est destiné.
L’une des études MSA les plus couramment utilisées est l’analyse Gage R&R (GR&R), qui évalue deux sources importantes de variation de mesure :
Une étude Gage R&R correctement conçue peut vous permettre de déterminer si la variation que vous observez dans vos données provient du processus lui-même ou de la manière dont vous le mesurez.
Qu’est-ce que l’analyse des systèmes de mesure (MSA) ?
L’analyse des systèmes de mesure consiste à évaluer un processus de mesure afin de déterminer s’il produit des résultats précis, répétables et reproductibles pour l’application à laquelle il est destiné.
Un système de mesure ne se limite pas à l’instrument de mesure. Il peut comprendre :
Chacun de ces facteurs peut contribuer à la variation des mesures. Ceci est important car la variation observée dans vos mesures est prise en compte dans la variation utilisée lors de l’analyse statistique ultérieure. Par exemple, la variation du système de mesure peut avoir une incidence sur :
Si le système de mesure est défaillant, vous risquez de prendre des décisions sur la base de données peu fiables.
Pourquoi le MSA est-il important ?
Tout processus de fabrication et de contrôle comporte un certain degré de variation. Le défi consiste à déterminer d’où provient cette variation.
Imaginez un processus consistant à mesurer une dimension critique. Il peut arriver que l’on constate un point hors contrôle sur le graphique de contrôle. Cela signifie que l’on commence à rechercher la cause première et que ce n’est qu’après une analyse approfondie de celle-ci que l’on découvre que c’est le système de mesure lui-même qui est à l’origine des points hors contrôle. Ainsi, au lieu d’attendre que ce problème soit détecté en production, il faut écarter les erreurs possibles dès le départ. Autres problèmes potentiels dont on peut prévenir la survenue :
Dans ces situations, une partie de la variation apparente du processus peut en réalité être due à une variation de mesure. C’est pourquoi il convient généralement d’envisager une analyse des modes de défaillance (MSA) avant de se fier entièrement à des conclusions statistiques concernant les performances du processus.
Une question pertinente est la suivante : peut-on se fier aux résultats de mesure avant de se fier à l’analyse ?
L’analyse des systèmes de mesure (MSA) permet d’apporter une réponse à cette question. En raison de son caractère essentiel, la MSA est exigée dans plusieurs systèmes qualité. Le secteur automobile l’impose dans la norme TS16949, dans le manuel consacré à l’analyse des systèmes de mesure. La VDA l’impose dans la norme VDA 5 relative à la capacité des processus de mesure. Ces deux manuels seront fusionnés dans le courant de cette année. Le secteur aérospatial (SAE) l’exige dans la norme RM13003.
Qu’est-ce que le Gage R&R ?
Le Gage R&R, également désigné sous les formes Gauge R&R, GR&R ou « répétabilité et reproductibilité de l’instrument de mesure », est une étude statistique utilisée pour évaluer la variation associée à un système de mesure. Le Gage R&R se concentre principalement sur deux éléments :
Répétabilité
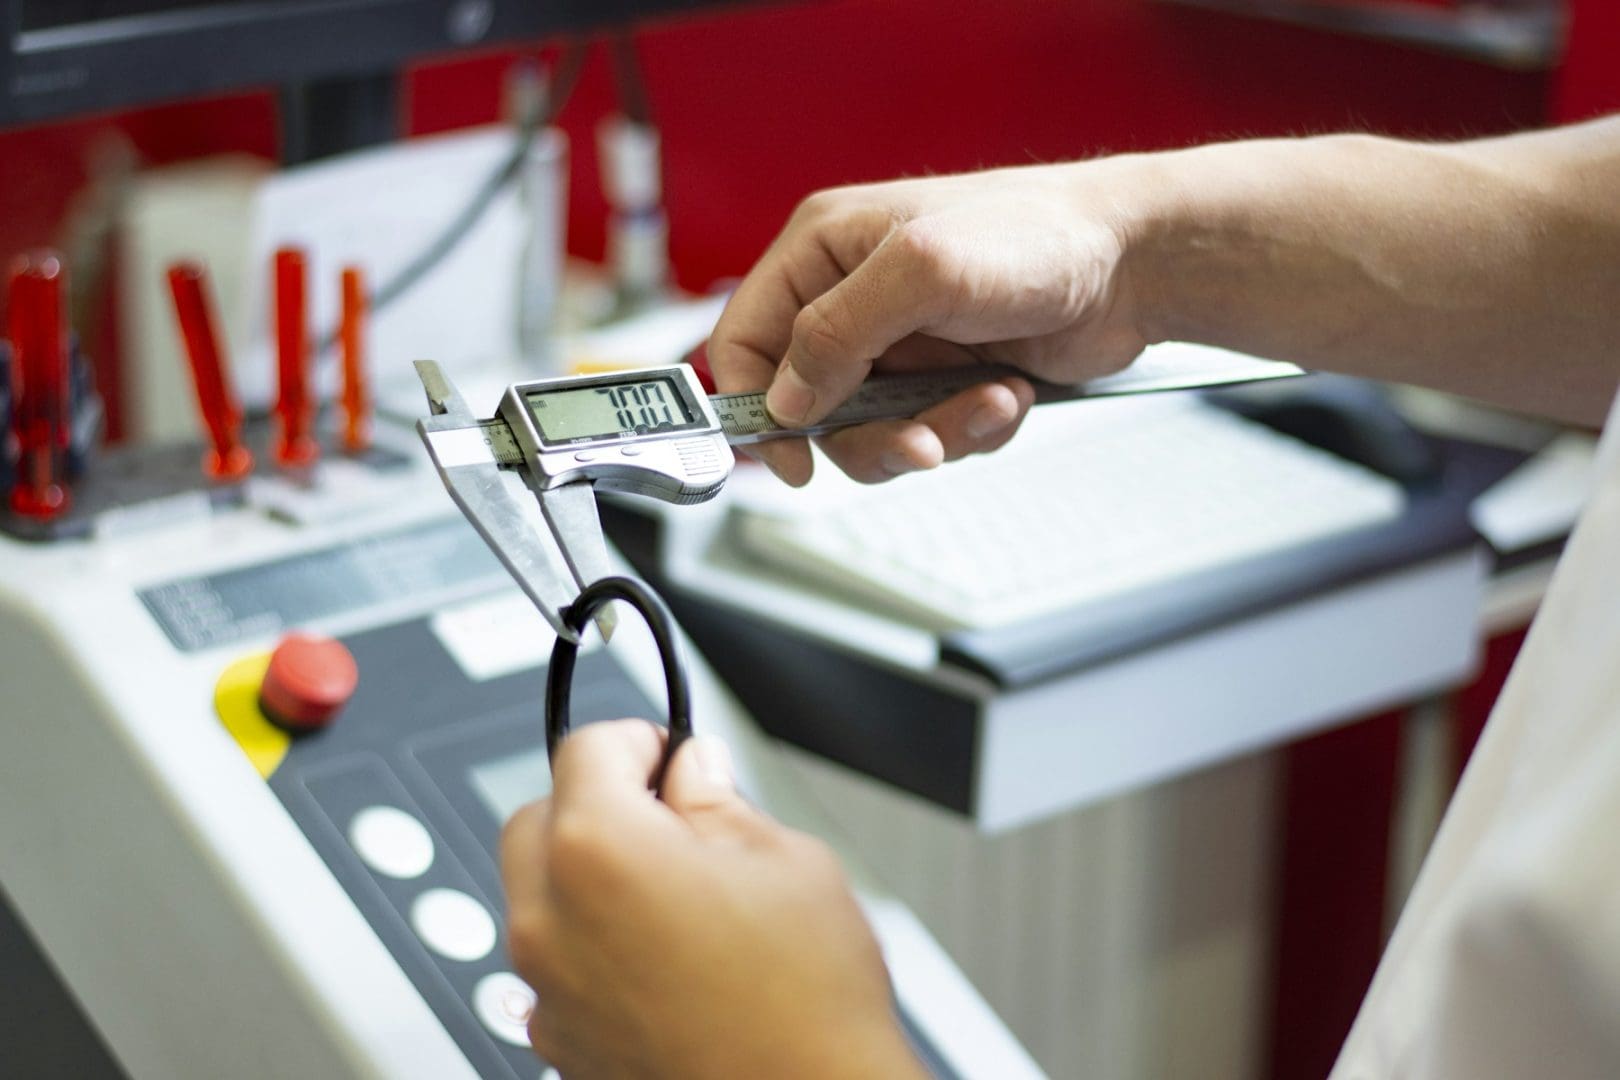
La répétabilité mesure la variation observée lorsque le même opérateur mesure la même pièce à plusieurs reprises à l’aide du même équipement de mesure. Elle est parfois qualifiée de « variation liée à l’équipement ».
Par exemple, un opérateur mesure plusieurs fois le diamètre d’un même composant à l’aide du même micromètre. Si les mesures sont les suivantes :
25,01 → 25,02 → 25,01 → 25,03 → 25,02 mm
le système de mesure présente relativement peu de variations. Si les résultats sont les suivants :
24,92 → 25,07 → 24,98 → 25,11 → 24,95 mm
Il se peut qu’il y ait un problème de répétabilité qui nécessite une analyse. Parmi les causes possibles, on peut citer : l’état de l’appareil de mesure, sa conception ou sa résolution, le déplacement du dispositif de fixation, le positionnement de la pièce, une force de mesure excessive, la température, les vibrations et l’état de la surface.
Reproductibilité
La reproductibilité mesure la variation entre différents opérateurs, évaluateurs ou conditions de mesure. Par exemple, trois opérateurs peuvent mesurer indépendamment le même ensemble de composants. Si l’opérateur A obtient systématiquement des mesures avoisinant les 25,02 mm, l’opérateur B obtient 25,10 mm et l’opérateur C obtient 24,95 mm, le système de mesure peut présenter un problème de reproductibilité lié aux opérateurs.
La reproductibilité est souvent associée à la variation entre les évaluateurs.
Parmi les causes potentielles, on peut citer : des techniques de mesure différentes, une formation insuffisante des opérateurs, des interprétations divergentes de la procédure de mesure, un équipement difficile à utiliser, une conception déficiente des dispositifs de fixation, un positionnement irrégulier des pièces, des différences au niveau de la force de mesure et le fait que la méthode d’inspection ne soit pas suffisamment normalisée.
Il est important de noter qu’un problème de reproductibilité n’est pas nécessairement imputable aux opérateurs eux-mêmes. Il arrive parfois que le système de mesure dépende tout simplement trop de la technique de l’opérateur.
Une étude MSA de qualité permet donc d’identifier la cause sous-jacente plutôt que de se contenter de rejeter la responsabilité sur l’expert.
Répétabilité et reproductibilité
Un système de mesure fournit-il les mêmes résultats lorsque deux ou trois opérateurs mesurent la même pièce ou caractéristique « à l’aveugle » à plusieurs reprises ? La reproductibilité inter-opérateurs, ou reproductibilité inter-instruments, constitue l’autre dimension de la variation dans un processus de mesure. La reproductibilité inter-instruments est également appelée « variation de l’évaluateur », car elle reflète de manière particulièrement significative la cohérence des opérateurs dans l’utilisation du système de mesure. Les solutions aux problèmes de reproductibilité passent souvent par la formation des opérateurs.
La manière la plus simple de comprendre le Gage R&R consiste à distinguer ces deux questions.
| Question | Measurement variation |
| Does the same operator get the same result repeatedly? | Repeatability |
| Do different operators or different gages get the same result? | Reproducibility |
Ensemble, ces éléments constituent la base du Gage R&R. Un système de mesure peut comporter :
Il est souvent plus utile de comprendre quel élément est en cause que de simplement savoir si le résultat global du test Gage R&R est conforme ou non.
Comment se déroule une étude gage R&r ?
Une étude R&R de mesure classique portant sur des données variables s’appuie sur un plan d’expérience structuré comprenant :
Un plan d’étude couramment utilisé peut comporter 10 pièces, 3 opérateurs et 2 ou 3 mesures répétées, bien que le plan approprié dépende de l’application et du processus de mesure. Les pièces doivent représenter l’amplitude de variation à laquelle le système de mesure est susceptible d’être confronté.
Les opérateurs doivent également être représentatifs des personnes qui effectuent habituellement les mesures. Les mesures sont généralement recueillies de manière contrôlée et, le cas échéant, aléatoire, afin que les opérateurs ne se contentent pas de se souvenir de leurs résultats antérieurs. Les données ainsi obtenues peuvent ensuite être analysées afin de déterminer dans quelle mesure la variation est imputable à :
Variation globale du système de mesure : que vous apprend réellement une étude Gage R&R ? Une étude Gage R&R apporte une réponse à une question fondamentale :
Dans quelle mesure la variation observée dans nos mesures provient-elle du système de mesure plutôt que des pièces mesurées ? Cette distinction est essentielle. Supposons que vos données de mesure présentent une variation importante.
Il existe deux possibilités très différentes :
Scénario 1 : Le processus présente une variabilité réelle : le système de mesure est capable de distinguer les pièces avec précision, et la variation observée reflète principalement des différences réelles entre les pièces.
Cela vous donne l’assurance que votre SPC ou votre analyse des capacités vous fournit des informations pertinentes sur le processus de fabrication.
Scénario 2: Le système de mesure est variable : le système de mesure lui-même est à l’origine d’une grande partie de la variation observée. Dans ce cas, l’amélioration du processus de fabrication pourrait ne pas résoudre le problème sous-jacent.
Il se peut que vous deviez d’abord améliorer le système de mesure.
Comprendre le %GR&R
L’un des résultats les plus souvent évoqués dans le cadre d’une étude Gage R&R est le %GR&R. Celui-ci exprime l’ampleur de la variation du système de mesure par rapport à la variation totale pertinente ou à la variation de l’étude, selon l’analyse et les conventions de présentation utilisées.
Les normes couramment utilisées (TS16949) sont les suivantes :
Moins de 10 %: Le système de mesure est généralement considéré comme acceptable pour de nombreuses applications.
De 10 % à 30 %: Le système de mesure peut être acceptable en fonction de l’application, de l’importance de la mesure, du coût et des conséquences d’une erreur de mesure.
Supérieur à 30 %: le système de mesure est généralement considéré comme inacceptable et devrait normalement faire l’objet d’une analyse et d’améliorations.
Toutefois, ces valeurs ne doivent pas être considérées comme une règle automatique de réussite ou d’échec dans toutes les situations. Les conséquences d’une erreur de mesure ont leur importance.
Un système de mesure utilisé pour une caractéristique de sécurité critique peut nécessiter un examen beaucoup plus approfondi qu’un système de mesure utilisé pour une caractéristique à faible risque.
Une interprétation correcte doit donc tenir compte des éléments suivants : l’objectif de la mesure, la tolérance du produit, la variation du processus, le risque, les exigences du client, la résolution de la mesure, les exigences du secteur et le coût de l’erreur de mesure.
Qu’est-ce que le « nombre de catégories distinctes » (ndc) ?
Un autre résultat important de l’analyse Gage R&R est le « nombre de catégories distinctes », généralement abrégé en « ndc ». Le ndc donne une indication de la capacité du système de mesure à distinguer efficacement les différents niveaux de variation d’une pièce à l’autre. En termes simples :
Le système de mesure est-il réellement capable de distinguer les différentes pièces ?
Un système de mesure peut produire des mesures reproductibles tout en ne disposant pas d’une capacité de discrimination suffisante pour distinguer des différences significatives entre les pièces. Une valeur NDC égale ou supérieure à 5 est couramment utilisée comme référence pratique pour déterminer si la capacité à distinguer les catégories de pièces est acceptable. C’est pourquoi se limiter à l’examen du %GR&R peut être trompeur.
Une bonne interprétation de l’analyse de sensibilité multivariée (MSA) doit prendre en compte l’ensemble des résultats pertinents plutôt que de se concentrer sur un seul chiffre.
ANOVA : analyse de la reproductibilité et de la répétabilité des instruments de mesure
Il existe plusieurs méthodes pour réaliser une analyse Gage R&R. L’une des méthodes les plus couramment utilisées est l’ANOVA (analyse de variance). Une analyse Gage R&R basée sur l’ANOVA permet de mieux cerner les sources de variation au sein du système de mesure.
En fonction de la conception de l’étude, cela peut permettre d’évaluer des effets tels que : la variation de la pièce, la variation de l’opérateur, la répétabilité, la reproductibilité et l’interaction opérateur × pièce. L’interaction opérateur × pièce peut s’avérer particulièrement utile.
Par exemple, un opérateur peut mesurer certaines pièces de manière constante, mais rencontrer des difficultés pour en mesurer d’autres. Cela peut indiquer que la méthode de mesure, le dispositif de fixation, la géométrie de la pièce ou la procédure de contrôle créent une interaction entre l’opérateur et la pièce.
Ce type d’informations peut vous aider à aller au-delà d’une simple question :
« L’analyse Gage R&R a-t-elle été validée ? »
et demandez plutôt :
« Pourquoi le système de mesure génère-t-il une telle variation, et que devrions-nous changer ? »
Variabilité de répétabilité et de reproductibilité (R&R) des jauges de mesure de la moyenne et de l’étendue
Une autre approche couramment utilisée est la méthode de la moyenne et de l’écart.
Cette méthode utilise les intervalles et les moyennes issus de mesures répétées pour estimer les contributions de la répétabilité et de la reproductibilité. Elle peut s’avérer utile car elle est relativement simple à comprendre et à mettre en œuvre. Toutefois, une analyse de variance (ANOVA) peut fournir des informations supplémentaires sur la structure de la variation.
La méthode appropriée dépend du système de mesure, des objectifs de l’étude, des exigences applicables et du niveau d’analyse requis.
L’analyse R&R des instruments ne constitue qu’une partie de l’analyse des systèmes de mesure (MSA). On croit souvent à tort que la MSA et l’analyse R&R des instruments sont une seule et même chose. Ce n’est pas le cas. L’analyse R&R des instruments est un élément important de la MSA, mais une analyse complète des systèmes de mesure peut inclure plusieurs études différentes.
Pour les systèmes de mesure variables, les caractéristiques importantes peuvent notamment inclure :
Répétabilité: Un même opérateur peut-il obtenir des résultats cohérents en utilisant le même équipement ?
Reproductibilité : différents opérateurs peuvent-ils obtenir des résultats cohérents ?
Biais: Le système de mesure présente-t-il un décalage systématique par rapport à une référence admise ou à la valeur réelle ?
Linéarité: Le biais du système de mesure reste-t-il constant sur toute la plage de fonctionnement, ou la précision varie-t-elle en fonction de l’amplitude de la mesure ?
Stabilité: le système de mesure conserve-t-il sa cohérence au fil du temps ?
Résolution / discrimination: Le système de mesure est-il capable de distinguer des différences suffisamment infimes entre les pièces ?
Selon les applications, différentes combinaisons de ces études peuvent être nécessaires.
Exactitude et précision dans l’analyse statistique des mesures (MSA)
Dans les débats sur l’analyse statistique des mesures (MSA), on fait souvent la distinction entre exactitude et précision.
Précision: La précision concerne la cohérence des mesures. Elle est associée à des caractéristiques telles que :
Précision: La précision concerne le degré de proximité des mesures par rapport à une valeur de référence acceptée. Elle est liée à des caractéristiques telles que :
Un système de mesure peut donc être précis sans être exact.
Par exemple, un appareil de mesure peut indiquer à plusieurs reprises que la cote d’une pièce de référence est de 10,20 mm, alors que sa valeur de référence admissible est de 10,00 mm. Les mesures sont cohérentes, mais systématiquement erronées.
C’est pourquoi une étude Gage R&R ne répond pas nécessairement à toutes les questions concernant la précision du système de mesure.
Quand faut-il réaliser une étude R&R sur les instruments de mesure ?
Une étude Gage R&R peut s’avérer pertinente dès lors que des données de mesure sont utilisées pour prendre des décisions importantes concernant un processus ou un produit. Voici quelques situations typiques :
Cela peut également s’avérer utile lorsqu’un système de mesure est utilisé depuis des années. L’étalonnage à lui seul ne suffit pas à prouver qu’un système de mesure est adapté à toutes les applications.
L’étalonnage permet d’établir la relation entre un instrument et un étalon de référence dans des conditions définies. L’analyse de la stabilité des mesures (MSA) examine de manière plus globale les performances de l’ensemble du processus de mesure dans son application concrète.
Que se passe-t-il en cas d’échec d’une analyse Gage R&R ?
Un échec de l’analyse Gage R&R ne marque pas la fin de l’analyse. Il s’agit d’un signal indiquant que le système de mesure doit faire l’objet d’une enquête.
La prochaine étape devrait consister à déterminer les causes de cette variation. En fonction des résultats, les améliorations pourraient notamment inclure :
Améliorez l’équipement de mesure : il se peut que l’appareil de mesure présente une résolution insuffisante, une usure excessive, une conception inadéquate ou des performances insuffisantes pour l’application.
Améliorer le dispositif de fixation : un dispositif de fixation mal conçu peut rendre difficile l’obtention de mesures cohérentes.
Uniformiser la méthode de mesure : les opérateurs doivent disposer d’une procédure clairement définie pour le positionnement, le serrage, la mesure et la consignation des résultats.
Opérateurs de train : lorsque la reproductibilité est liée à des différences de technique, une formation ciblée des opérateurs peut réduire la variation des mesures.
Améliorer la résolution : si l’appareil de mesure ne permet pas de distinguer correctement les différences pertinentes entre les pièces, un système de mesure à plus haute résolution peut s’avérer nécessaire.
Contrôlez les conditions environnementales : la température , les vibrations, l’humidité ou d’autres facteurs environnementaux peuvent influencer les résultats des mesures.
Améliorer la présentation de la pièce : il arrive parfois que le problème ne vienne pas de l’appareil de mesure, mais de la manière dont la pièce est positionnée, orientée ou maintenue pendant la mesure.
Répétez l’étude MSA : une fois les améliorations mises en œuvre, une nouvelle étude permettra de déterminer si le système de mesure s’est suffisamment amélioré.
Que faire si mon résultat Gage R&R est médiocre ?
Si votre Gage R&R dépasse le niveau souhaité, n’en concluez pas immédiatement que l’instrument de mesure doit être remplacé. La première étape consiste à comprendre d’où provient cette variation. Par exemple :
Une variation importante de la répétabilité peut être liée à l’équipement, au dispositif de fixation, à la résolution, à l’environnement de mesure ou à la méthode de mesure.
Une forte variation de la reproductibilité peut indiquer des différences au niveau de la technique de l’opérateur, de sa formation, de son interprétation ou de la manière dont la mesure est effectuée.
Une forte interaction entre l’opérateur et la pièce peut indiquer que certaines pièces ou géométries sont difficiles à mesurer de manière constante.
Cette approche diagnostique constitue l’un des aspects les plus précieux de l’analyse MSA. L’objectif n’est pas simplement d’obtenir un meilleur pourcentage de Gage R&R. L’objectif est de mettre en place un système de mesure qui fournisse des informations fiables permettant de prendre des décisions en matière de qualité et de processus.
Analyse MSA des attributs et analyse de la concordance des attributs
Toutes les mesures ne fournissent pas nécessairement des données numériques continues. Il arrive parfois que les inspecteurs classent un produit comme suit :
Dans ces situations, une analyse Gage R&R traditionnelle portant sur des données variables peut ne pas être adaptée. Une analyse MSA attributive ou une analyse de concordance attributive peut être utilisée pour évaluer la cohérence d’un système d’inspection attributive.
Cette analyse permet d’aborder des questions telles que :
Cela revêt une importance particulière lorsque le jugement humain joue un rôle majeur dans l’inspection.
Erreurs courantes en matière de R&R des jauges
Une étude Gage R&R peut aboutir à des conclusions trompeuses si elle est mal conçue. Parmi les erreurs courantes, on peut citer :
1. Utilisation de paramètres inadaptés : les paramètres sélectionnés doivent refléter de manière appropriée la variation du processus pertinente pour l’étude.
2. Indiquer aux opérateurs quelles parties ils mesurent : cela peut introduire un biais et réduire la valeur de l’étude.
3. Utilisation d’une procédure de mesure non réaliste : l’étude doit refléter la manière dont le système de mesure est réellement utilisé en production.
4. Recours à des opérateurs insuffisamment formés : l’étude devrait normalement faire appel à des utilisateurs représentatifs du système de mesure.
5. Ne pas tenir compte de l’environnement de mesure : la température, les vibrations, l’éclairage et d’autres conditions peuvent influencer les résultats de mesure.
6. Se limiter à l’examen du %GR&R : un simple pourcentage ne suffit pas à rendre compte de la situation dans son ensemble. Il convient de prendre en compte l’analyse complète, y compris la répétabilité, la reproductibilité, la variation des pièces, les interactions et la discrimination, le cas échéant.
7. Considérer l’étalonnage comme équivalent à l’analyse des sources d’erreur (MSA) : un instrument étalonné peut tout de même ne pas convenir à une application de mesure particulière.
8. Remplacement automatique de l’instrument de mesure : un résultat insatisfaisant doit d’abord faire l’objet d’une analyse. La cause sous-jacente peut résider dans la méthode, le dispositif de fixation, l’environnement, la technique de l’opérateur ou la conception de la mesure.
MSA, SPC et capacité de processus
La MSA est étroitement liée au contrôle statistique des processus et à l’analyse de capacité. L’ordre dans lequel ces étapes sont effectuées est important.
Vous devez tout d’abord être certain que votre système de mesure est capable de détecter de manière fiable la variation que vous cherchez à contrôler. Ce n’est qu’alors que vous pourrez utiliser ces données en toute confiance pour :
MSA → SPC → Capacité du processus → Amélioration des processus
Par exemple, si un système de mesure est à l’origine d’une variation importante, une étude de capacité peut aboutir à des résultats trompeurs. Vous pourriez en conclure qu’un processus présente un Cpk faible, alors que le véritable problème réside en réalité dans le système de mesure. À l’inverse, une variation excessive des mesures peut parfois masquer des changements significatifs au niveau du processus. Un système de mesure performant constitue donc le fondement d’une analyse statistique fiable.
Comment nous pouvons vous aider en matière de Gage R&R et de MSA
La réalisation d’un calcul Gage R&R tel que décrit ci-dessus ne constitue qu’une partie d’un programme efficace d’analyse des systèmes de mesure. Outre l’étude de type 2 décrite ci-dessus, il existe également des études de type 1 et de type 3. Il existe de nombreuses situations spécifiques, telles que la manière de mener une étude lorsque vous ne disposez que de deux pièces, ou encore la manière de procéder lorsque l’essai est destructif et qu’il est impossible de répéter la mesure. Comment mener une étude sur un équipement d’essai automatisé où des centaines de caractéristiques sont mesurées simultanément (machine à mesurer tridimensionnelle, électronique, essais fonctionnels) ? Pour cette dernière situation, consultez par exemple l’article de blog suivant.
La véritable valeur réside dans la conception adéquate de l’étude, l’interprétation des résultats et la détermination des mesures à prendre ensuite. Datalyzer vous accompagne grâce à des formations MSA et à notre logiciel de gestion des moyens de contrôle en ligne, qui prend en charge toutes les études possibles.
Nous vous proposons un essai gratuit de deux mois au cours duquel vous pourrez réaliser des études MSA et découvrir comment cette méthode pourrait être mise en œuvre au sein de votre entreprise. Pour demander un essai, rendez-vous sur la page de demande de démonstration.
Comment Gulf Cans Industries a utilisé Datalyzer pour parvenir à des processus stabilisés et maîtrisés
Gulf Cans Industries a remplacé ses registres papier relatifs à la qualité et au suivi des processus par Datalyzer, mettant ainsi en place les limites de contrôle et tirant parti de leur valeur ajoutée pour l’amélioration des processus.


