


Kalibratie
Verplicht volgens ISO 9001

10 tot 30 %
Toegestane afwijkingsfout

Branchenormen
Automobielindustrie, lucht- en ruimtevaart en overige sectoren

Datalyzer MSA
MSA-onderzoeken efficiënt beheren
Wat is meet systeem analyse (MSA) en Gage R&R?
Is uw meetsysteem betrouwbaar genoeg om op uw gegevens te kunnen vertrouwen?
Voordat u meetgegevens gebruikt om beslissingen te nemen over de prestaties van een proces, moet u weten of het meetsysteem zelf in staat is om betrouwbare resultaten te leveren.
Een meetsysteem kan aanzienlijke variatie in uw gegevens veroorzaken als gevolg van de meetapparatuur, de meetmethode, de opstelling, de omgeving, de software of de personen die de metingen uitvoeren. Indien deze variatie niet wordt begrepen en beheerst, kan dit ertoe leiden dat een geschikt proces ongeschikt lijkt – of dat werkelijke procesvariatie verborgen blijft.
Met behulp van meet systeem analyse (MSA) kunt u op een gestructureerde manier vaststellen of uw meetsysteem geschikt is voor het beoogde doel.
Een van de meest toegepaste MSA-onderzoeken is Gage R&R (GR&R), waarmee twee belangrijke bronnen van meetvariatie worden geëvalueerd:
Een goed opgezet Gage R&R-onderzoek kan u duidelijk maken of de variatie die u in uw gegevens waarneemt, voortkomt uit het proces zelf – of uit de manier waarop u het meet.
Wat is meet systeem analyse (MSA)?
Meet systeem analyse is de evaluatie van een meetproces om vast te stellen of dit nauwkeurige, herhaalbare en reproduceerbare resultaten oplevert voor de beoogde toepassing.
Een meetsysteem is veel meer dan alleen het meetinstrument. Het kan het volgende omvatten:
Elk van deze factoren kan bijdragen aan meetvariatie. Dit is belangrijk omdat de variatie die in uw metingen wordt waargenomen, deel gaat uitmaken van de variatie die in de daaropvolgende statistische analyse wordt gebruikt. Zo kan variatie in het meetsysteem bijvoorbeeld van invloed zijn op:
Indien het meetsysteem tekortschiet, neemt u mogelijk beslissingen op basis van onbetrouwbare gegevens.
Waarom is MSA belangrijk?
Elk productie- en inspectieproces kent een zekere mate van variatie. De uitdaging bestaat erin vast te stellen waar die variatie vandaan komt.
Stelt u zich een proces voor waarbij een kritische afmeting wordt gemeten. Het kan voorkomen dat we op de controlekaart een afwijking buiten de regelgrenzen (OOC) waarnemen. Dit betekent dat we de onderliggende oorzaak gaan onderzoeken en pas na een uitgebreide analyse van de onderliggende oorzaak ontdekken dat het meetsysteem de oorzaak is van de OOC’s. In plaats van te wachten tot dit in de productie aan het licht komt, moeten we mogelijke fouten dus al in het begin uitsluiten. Andere potentiële problemen die kunnen worden voorkomen:
In dergelijke situaties kan een deel van de schijnbare procesvariatie in feite meetvariatie zijn. Daarom dient men in het algemeen eerst een MSA te overwegen alvorens in grote mate te vertrouwen op statistische conclusies over de procesprestaties.
Een nuttige vraag is: Kunnen wij de meting vertrouwen voordat wij de analyse vertrouwen?
MSA helpt bij het beantwoorden van die vraag. Aangezien MSA van essentieel belang is, wordt het in verschillende kwaliteitssystemen vereist. De automotive industrie schrijft het voor in TS16949, in de handleiding voor de analyse van meetsystemen. De VDA schrijft het voor in VDA 5, „Capability of measurement Process”. Later dit jaar zullen deze twee handleidingen worden geïntegreerd. Aerospace (SAE) schrijft het voor in de RM13003.
Wat is Gage R&R?
Gage R&R, ook wel geschreven als Gauge R&R, GR&R of Gage Repeatability and Reproducibility, is een statistisch onderzoek dat wordt gebruikt om de variatie in verband met een meetsysteem te beoordelen. Gage R&R richt zich voornamelijk op twee componenten:
Herhaalbaarheid
Herhaalbaarheid geeft de variatie weer wanneer dezelfde operator hetzelfde onderdeel herhaaldelijk meet met behulp van dezelfde meetapparatuur. Dit wordt soms ook wel als apparatuurvariatie aangeduid.
Een operator meet bijvoorbeeld meerdere keren de diameter van hetzelfde onderdeel met dezelfde micrometer. Als de meetwaarden als volgt zijn:
25,01 → 25,02 → 25,01 → 25,03 → 25,02 mm
het meetsysteem vertoont relatief weinig variatie. indien de resultaten als volgt zijn:
24,92 → 25,07 → 24,98 → 25,11 → 24,95 mm
Er kan sprake zijn van een herhaalbaarheidsprobleem dat nader moet worden onderzocht. Mogelijke oorzaken zijn onder meer: de toestand van het meetinstrument, het ontwerp of de resolutie van het meetinstrument, bewegingen van de opspanning, de positionering van het werkstuk, overmatige meetkracht, temperatuur, trillingen en de toestand van het oppervlak.
Reproduceerbaarheid
Reproduceerbaarheid meet de variatie tussen verschillende operators, beoordelaars of meetomstandigheden. Stel bijvoorbeeld dat drie operators onafhankelijk van elkaar dezelfde groep componenten meten. Als operator A consequent meetwaarden van ongeveer 25,02 mm verkrijgt, operator B 25,10 mm en operator C 24,95 mm, dan kan het meetsysteem een operatorgerelateerd reproduceerbaarheidsprobleem vertonen.
Reproduceerbaarheid wordt vaak in verband gebracht met variatie tussen keurders.
Mogelijke oorzaken zijn onder meer: verschillende meettechnieken, onvoldoende opleiding van het bedienend personeel, uiteenlopende interpretaties van de meetprocedure, moeilijk te bedienen apparatuur, een gebrekkig ontwerp van de opspanning, inconsistente positionering van onderdelen, verschillen in meetkracht en het feit dat de inspectiemethode onvoldoende gestandaardiseerd is.
Belangrijk is dat een reproduceerbaarheidsprobleem niet noodzakelijkerwijs door de operators zelf wordt veroorzaakt. Soms is het meetsysteem simpelweg te sterk afhankelijk van de techniek van de operator.
Een goed MSA-onderzoek helpt daarom de onderliggende oorzaak vast te stellen, in plaats van louter de keurder de schuld te geven.
Herhaalbaarheid versus reproduceerbaarheid
Levert een meetsysteem dezelfde resultaten op wanneer twee of drie operators hetzelfde onderdeel/dezelfde eigenschap meerdere keren „blind“ meten? De reproduceerbaarheid tussen operators of de reproduceerbaarheid tussen meetinstrumenten vormt de andere dimensie van variatie in een meetproces. De reproduceerbaarheid tussen meetinstrumenten wordt ook wel ‘beoordelaarsvariatie’ genoemd, omdat deze het meest uitdrukking geeft aan de consistentie waarmee operators het meetsysteem gebruiken. Oplossingen voor problemen met de reproduceerbaarheid hebben vaak te maken met de opleiding van operators.
De eenvoudigste manier om Gage R&R te begrijpen, is door de twee vragen van elkaar te scheiden.
| Vraag | Meet variatie |
| Krijgt de operator telkens hetzelfde resultaat? | Herhaalbaarheid |
| Krijgen verschillende operators hetzelfde resultaat? | Reproduceerbaarheid |
Samen vormen deze componenten de basis van Gage R&R. Een meetsysteem kan het volgende hebben:
Inzicht in welke component hiervoor verantwoordelijk is, levert vaak meer waarde op dan alleen te weten of het totale Gage R&R-resultaat al dan niet voldoet.
Hoe verloopt een Gage R&R-onderzoek?
Een typisch Gage R&R-onderzoek met variabele gegevens maakt gebruik van een gestructureerd experimenteel ontwerp dat het volgende omvat:
Een veelgebruikte studie bestaat uit 10 producten, 3 operators en 2 of 3 herhaalde metingen, hoewel het geschikte ontwerp afhangt van de toepassing en het meetproces. De onderdelen dienen het variatiebereik weer te geven waarmee het meetsysteem naar verwachting te maken zal krijgen.
De meetpersonen dienen tevens representatief te zijn voor de personen die de meting doorgaans uitvoeren. Metingen worden doorgaans op een gecontroleerde en, waar van toepassing, willekeurige wijze verzameld, zodat de meetpersonen zich hun eerdere resultaten niet herinneren. De verkregen gegevens kunnen vervolgens worden geanalyseerd om vast te stellen in hoeverre de variatie toe te schrijven is aan:
Algemene variatie in het meetsysteem: Wat zegt een Gage R&R-onderzoek u eigenlijk? Een Gage R&R-onderzoek geeft antwoord op een fundamentele vraag:
In hoeverre is de variatie in onze metingen toe te schrijven aan het meetsysteem in plaats van aan de producten die worden gemeten? Dit onderscheid is van cruciaal belang. Stel dat uw meetgegevens aanzienlijke variatie vertonen.
Er zijn twee zeer verschillende mogelijkheden:
Scenario 1: Het proces vertoont daadwerkelijk variatie: het meetsysteem is in staat om de onderdelen nauwkeurig van elkaar te onderscheiden, en de waargenomen variatie weerspiegelt voornamelijk werkelijke verschillen tussen de onderdelen.
Dit geeft u de zekerheid dat uw SPC- of capaciteitsanalyse u zinvolle informatie verschaft over het productieproces.
Scenario 2: Het meetsysteem is variabel: het meetsysteem zelf draagt in grote mate bij aan de waargenomen variatie. In deze situatie leidt een verbetering van het productieproces wellicht niet tot een oplossing voor het onderliggende probleem.
Het kan zijn dat u eerst het meetsysteem moet verbeteren.
Inzicht in %GR&R
Een van de meest besproken resultaten van een Gage R&R-onderzoek is %GR&R. Dit geeft de mate van variatie in het meetsysteem weer ten opzichte van de relevante totale variatie of de variatie in het onderzoek, afhankelijk van de gebruikte analyse- en rapportagemethode.
Veelgebruikte richtlijnen (TS16949) zijn:
Minder dan 10 %: Het meetsysteem wordt over het algemeen als aanvaardbaar beschouwd voor talrijke toepassingen.
10% tot 30%: Het meetsysteem kan aanvaardbaar zijn, afhankelijk van de toepassing, het belang van de meting, de kosten en de gevolgen van meetfouten.
Meer dan 30 %: Het meetsysteem wordt over het algemeen als onaanvaardbaar beschouwd en dient in de regel te worden onderzocht en verbeterd.
Deze waarden mogen echter niet in elke situatie als een automatische goed/fout-regel worden beschouwd. De gevolgen van meetfouten zijn van belang.
Een meetsysteem dat wordt gebruikt voor een kritieke veiligheidskenmerk kan aanzienlijk meer controle vereisen dan een meetsysteem dat wordt gebruikt voor een kenmerk met een laag risico.
Bij de juiste interpretatie dient derhalve rekening te worden gehouden met: het doel van de meting, de producttolerantie, procesvariatie, risico’s, klantvereisten, de meetresolutie, branchevereisten en de kosten van meetfouten.
Wat is het aantal verschillende categorieën (ndc)?
Een ander belangrijk Gage R&R-resultaat is het aantal verschillende categorieën, doorgaans afgekort als ndc. Ndc geeft een indicatie van de mate waarin het meetsysteem verschillende niveaus van variatie tussen afzonderlijke onderdelen kan onderscheiden. Eenvoudig gezegd:
Kan het meetsysteem daadwerkelijk het verschil tussen onderdelen vaststellen?
Een meetsysteem kan weliswaar herhaalbare metingen opleveren, maar toch onvoldoende onderscheidingsvermogen hebben om zinvolle verschillen tussen onderdelen te onderscheiden. Een NDC van 5 of hoger wordt doorgaans gebruikt als praktische richtlijn voor een aanvaardbaar vermogen om categorieën van onderdelen van elkaar te onderscheiden. Daarom kan het misleidend zijn om uitsluitend naar de %GR&R te kijken.
Bij een goede interpretatie van de MSA dient rekening te worden gehouden met alle relevante resultaten, in plaats van de aandacht te richten op één enkel getal.
ANOVA-meting van de herhaalbaarheid en reproduceerbaarheid (Gage R&R)
Er bestaan verschillende methoden voor het uitvoeren van een Gage R&R-analyse. Een veelgebruikte methode is ANOVA (variantieanalyse). Een op ANOVA gebaseerde Gage R&R-analyse kan een gedetailleerder inzicht bieden in de bronnen van variatie in het meetsysteem.
Afhankelijk van de opzet van het onderzoek kan het helpen bij het evalueren van effecten zoals: variatie in het onderdeel, variatie per operator, herhaalbaarheid, reproduceerbaarheid en de interactie tussen operator en onderdeel. Met name de interactie tussen operator en onderdeel kan bijzonder nuttig zijn.
Het kan bijvoorbeeld voorkomen dat een operator bepaalde producten consistent meet, maar moeite heeft met het meten van andere producten. Dit kan erop wijzen dat de meetmethode, de opspanning, de geometrie van het onderdeel of de inspectieprocedure een wisselwerking tussen de operator en het onderdeel veroorzaakt.
Dit soort informatie kan u helpen om verder te gaan dan alleen maar vragen:
“Is de Gage R&R geslaagd?”
en vraag in plaats daarvan:
“Waarom vertoont het meetsysteem zoveel variatie, en wat moeten wij veranderen?”
R&R-waarden voor gemiddelde en range
Een andere veelgebruikte benadering is de ‘gemiddelde en range’-methode.
Bij deze methode worden spreidingsbereiken en gemiddelden van herhaalde metingen gebruikt om de bijdragen van herhaalbaarheid en reproduceerbaarheid te schatten. Deze methode kan nuttig zijn omdat zij relatief eenvoudig te begrijpen en toe te passen is. Een ANOVA-benadering kan echter aanvullende informatie verschaffen over de structuur van de variatie.
De juiste methode hangt af van het meetsysteem, de doelstellingen van het onderzoek, de geldende eisen en het vereiste analyseniveau.
Gage R&R vormt slechts een onderdeel van MSA. Een veelvoorkomende misvatting is dat MSA en Gage R&R hetzelfde zijn. Dat is niet het geval. Gage R&R is een belangrijk onderdeel van MSA, maar een volledige analyse van meetsystemen kan uit verschillende onderzoeken bestaan.
Bij variabele meetsystemen kunnen belangrijke kenmerken onder meer zijn:
Herhaalbaarheid: Kan dezelfde operator met dezelfde apparatuur consistente resultaten behalen?
Reproduceerbaarheid: Kunnen verschillende gebruikers consistente resultaten behalen?
Afwijking: Wijkt het meetsysteem systematisch af van een algemeen aanvaarde referentiewaarde of werkelijke waarde?
Lineariteit: Blijft de afwijking van het meetsysteem over het gehele werkingsbereik constant, of varieert de nauwkeurigheid afhankelijk van de grootte van de gemeten waarde?
Stabiliteit: Blijft het meetsysteem in de loop van de tijd consistent?
Resolutie / resolutievermogen: Kan het meetsysteem voldoende kleine verschillen tussen onderdelen onderscheiden?
Afhankelijk van de toepassing kunnen verschillende combinaties van deze onderzoeken nodig zijn.
Nauwkeurigheid versus precisie bij MSA
In discussies over MSA wordt vaak onderscheid gemaakt tussen nauwkeurigheid en precisie.
Nauwkeurigheid: Nauwkeurigheid heeft betrekking op de consistentie van metingen. Dit houdt verband met kenmerken zoals:
Nauwkeurigheid: Nauwkeurigheid geeft aan in hoeverre metingen overeenkomen met een algemeen aanvaarde referentiewaarde. Dit hangt samen met kenmerken zoals:
Een meetsysteem kan dus nauwkeurig zijn zonder accuraat te zijn.
Een meetinstrument kan bijvoorbeeld herhaaldelijk een referentieonderdeel meten op 10,20 mm, terwijl de toegestane referentiewaarde 10,00 mm is. De metingen zijn consistent, maar consequent onjuist.
Daarom biedt een Gage R&R-onderzoek niet noodzakelijkerwijs een antwoord op alle vragen over de nauwkeurigheid van het meetsysteem.
Wanneer dient u een Gage R&R-onderzoek uit te voeren?
Een Gage R&R-onderzoek kan aangewezen zijn wanneer meetgegevens worden gebruikt om belangrijke beslissingen te nemen over een proces of product. Typische situaties zijn onder meer:
Dit kan ook van belang zijn wanneer een meetsysteem al jaren in gebruik is. Kalibratie alleen is geen bewijs dat een meetsysteem geschikt is voor elke toepassing.
Bij kalibratie wordt onder vastgestelde omstandigheden het verband vastgesteld tussen een meetinstrument en een referentiestandaard. Bij MSA wordt breder gekeken naar de prestaties van het volledige meetproces in de praktijk.
Wat gebeurt er wanneer een Gage R&R-studie mislukt?
Een mislukte Gage R&R betekent niet het einde van de analyse. Het is een signaal dat het meetsysteem nader moet worden onderzocht.
De volgende stap zou moeten zijn om vast te stellen wat de oorzaak is van deze variatie. Afhankelijk van de resultaten kunnen verbeteringen onder meer het volgende omvatten:
Verbeter de meetapparatuur: Het is mogelijk dat de meetinrichting onvoldoende resolutie heeft, te veel slijtage vertoont, een gebrekkig ontwerp heeft of onvoldoende presteert voor de toepassing.
De opspanning verbeteren: Een slecht ontworpen opspanning kan het moeilijk maken om consistente meetresultaten te verkrijgen.
Standaardiseer de meetmethode: Bedieners dienen te beschikken over een duidelijk omschreven procedure voor het positioneren, vastklemmen, meten en vastleggen van de resultaten.
Operators van meetapparatuur: Wanneer de reproduceerbaarheid verband houdt met verschillen in techniek, kan gerichte training van de operators de meetvariatie verminderen.
De resolutie verbeteren: Indien het meetinstrument niet in staat is om relevant verschillen tussen onderdelen voldoende te onderscheiden, kan een meetsysteem met een hogere resolutie nodig zijn.
Regel de omgevingsomstandigheden: temperatuur , trillingen, vochtigheid of andere omgevingsfactoren kunnen de meetresultaten beïnvloeden.
De presentatie van het onderdeel verbeteren: Soms ligt het probleem niet bij het meetinstrument, maar bij de manier waarop het onderdeel tijdens de meting wordt geplaatst, uitgelijnd of vastgehouden.
Herhaal het MSA-onderzoek: nadat er verbeteringen zijn doorgevoerd, kan aan de hand van een nieuw onderzoek worden vastgesteld of het meetsysteem voldoende is verbeterd.
Wat moet ik doen als mijn Gage R&R-resultaat onvoldoende is?
Als uw Gage R&R boven het gewenste niveau ligt, moet u niet meteen concluderen dat het meetinstrument moet worden vervangen. De eerste stap is om te achterhalen waar de variatie vandaan komt. Bijvoorbeeld:
Grote variatie in de herhaalbaarheid kan wijzen op de apparatuur, de opstelling, de resolutie, de meetomgeving of de meetmethode.
Grote variatie in de reproduceerbaarheid kan wijzen op verschillen in de techniek, opleiding of interpretatie van de gebruiker, of in de wijze waarop de meting wordt uitgevoerd.
Een sterke interactie tussen de operator en het onderdeel kan erop wijzen dat bepaalde onderdelen of geometrieën moeilijk consistent te meten zijn.
Deze diagnostische aanpak is een van de meest waardevolle aspecten van MSA. Het doel is niet louter het behalen van een beter Gage R&R-percentage. Het doel is het opzetten van een meetsysteem dat betrouwbare informatie oplevert voor het nemen van beslissingen op het gebied van kwaliteit en processen.
MSA-analyse van attributen en analyse van de overeenstemming tussen attributen
Niet elke meting levert continue numerieke gegevens op. Soms classificeren inspecteurs een product als:
In dergelijke situaties is een traditionele Gage R&R met variabele gegevens wellicht niet geschikt. Een attributen-MSA of een attributenovereenstemminganalyse kan worden gebruikt om de consistentie van een inspectiesysteem op basis van attributen te beoordelen.
De analyse kan inzicht verschaffen in vragen zoals:
Dit is met name van belang wanneer menselijk oordeel een belangrijke rol speelt bij de inspectie.
Veelvoorkomende fouten bij Gage R&R
Een Gage R&R-onderzoek kan tot misleidende conclusies leiden als het onvoldoende goed is opgezet. Enkele veelvoorkomende fouten zijn onder meer:
1. Het gebruik van onjuiste producten: De geselecteerde producten dienen een adequate weergave te bieden van de procesvariatie die relevant is voor het onderzoek.
2. Door operators te vertellen welke onderdelen zij meten: Dit kan tot vertekening leiden en de waarde van het onderzoek verminderen.
3. Het gebruik van een onrealistische meetprocedure: Het onderzoek dient een getrouw beeld te geven van de wijze waarop het meetsysteem in de praktijk daadwerkelijk wordt toegepast.
4. Het inzetten van onvoldoende opgeleide gebruikers: Bij het onderzoek dienen normaal gesproken representatieve gebruikers van het meetsysteem betrokken te zijn.
5. Het negeren van de meetomgeving: temperatuur, trillingen, verlichting en andere omstandigheden kunnen de meetresultaten beïnvloeden.
6. Alleen kijken naar %GR&R: Eén enkel percentage geeft geen volledig beeld. Er dient rekening te worden gehouden met de volledige analyse, met inbegrip van herhaalbaarheid, reproduceerbaarheid, variatie in onderdelen, interacties en, indien van toepassing, onderscheidingsvermogen.
7. Kalibratie gelijkstellen aan MSA: Een gekalibreerd instrument kan nog steeds ongeschikt zijn voor een bepaalde meettoepassing.
8. Het meetinstrument automatisch vervangen: Een slecht resultaat dient in eerste instantie aanleiding te geven tot nader onderzoek. De onderliggende oorzaak kan liggen in de methode, de opstelling, de omgeving, de werkwijze van de operator of het meetontwerp.
MSA, SPC en proces capability
MSA hangt nauw samen met statistische procesbeheersing en capability analyse. De volgorde is van belang.
U moet er allereerst op kunnen vertrouwen dat uw meetsysteem de variatie die u tracht te beheersen, op betrouwbare wijze kan detecteren. Pas dan kunt u die gegevens met vertrouwen gebruiken voor:
MSA → SPC → Procescapability → Procesverbetering
Als een meetsysteem bijvoorbeeld aanzienlijke variatie vertoont, kan een capability analyse misleidende resultaten opleveren. U zou dan kunnen concluderen dat een proces een lage Ppk-waarde heeft, terwijl het echte probleem bij het meetsysteem ligt. Omgekeerd kan overmatige meetvariatie soms betekenisvolle procesveranderingen verhullen. Een capabel meetsysteem vormt daarom de basis voor een betrouwbare statistische analyse.
Hoe wij u kunnen helpen bij Gage R&R en MSA
Het uitvoeren van een Gage R&R-berekening zoals hierboven beschreven, vormt slechts een onderdeel van een effectief programma voor meetsysteemanalyse. Naast een type 2-onderzoek zoals hierboven beschreven, zijn er ook het type 1- en het type 3-onderzoek. Er zijn tal van specifieke situaties, zoals de vraag hoe u een onderzoek moet uitvoeren als u slechts over twee onderdelen beschikt, of hoe u moet omgaan met een destructieve test waarbij herhalingsmetingen niet mogelijk zijn. Ook rijst de vraag hoe u een onderzoek moet uitvoeren op geautomatiseerde testapparatuur waarmee honderden kenmerken tegelijk worden gemeten (CMM, elektronica, functionele tests). Zie voor de laatste situatie bijvoorbeeld de volgende blog.
De werkelijke meerwaarde ligt in het correct opzetten van het onderzoek, het interpreteren van de resultaten en het bepalen van de volgende stappen. Datalyzer biedt ondersteuning door middel van MSA-trainingen en onze webgebaseerde software voor meetmiddelbeheer, die alle mogelijke onderzoeken ondersteunt.
Wij bieden een gratis proefperiode van twee maanden aan, waarin u MSA-onderzoeken kunt uitvoeren en kunt zien hoe MSA in uw bedrijf zou werken. Ga naar de pagina ‘Demo aanvragen’ om een proefperiode aan te vragen.
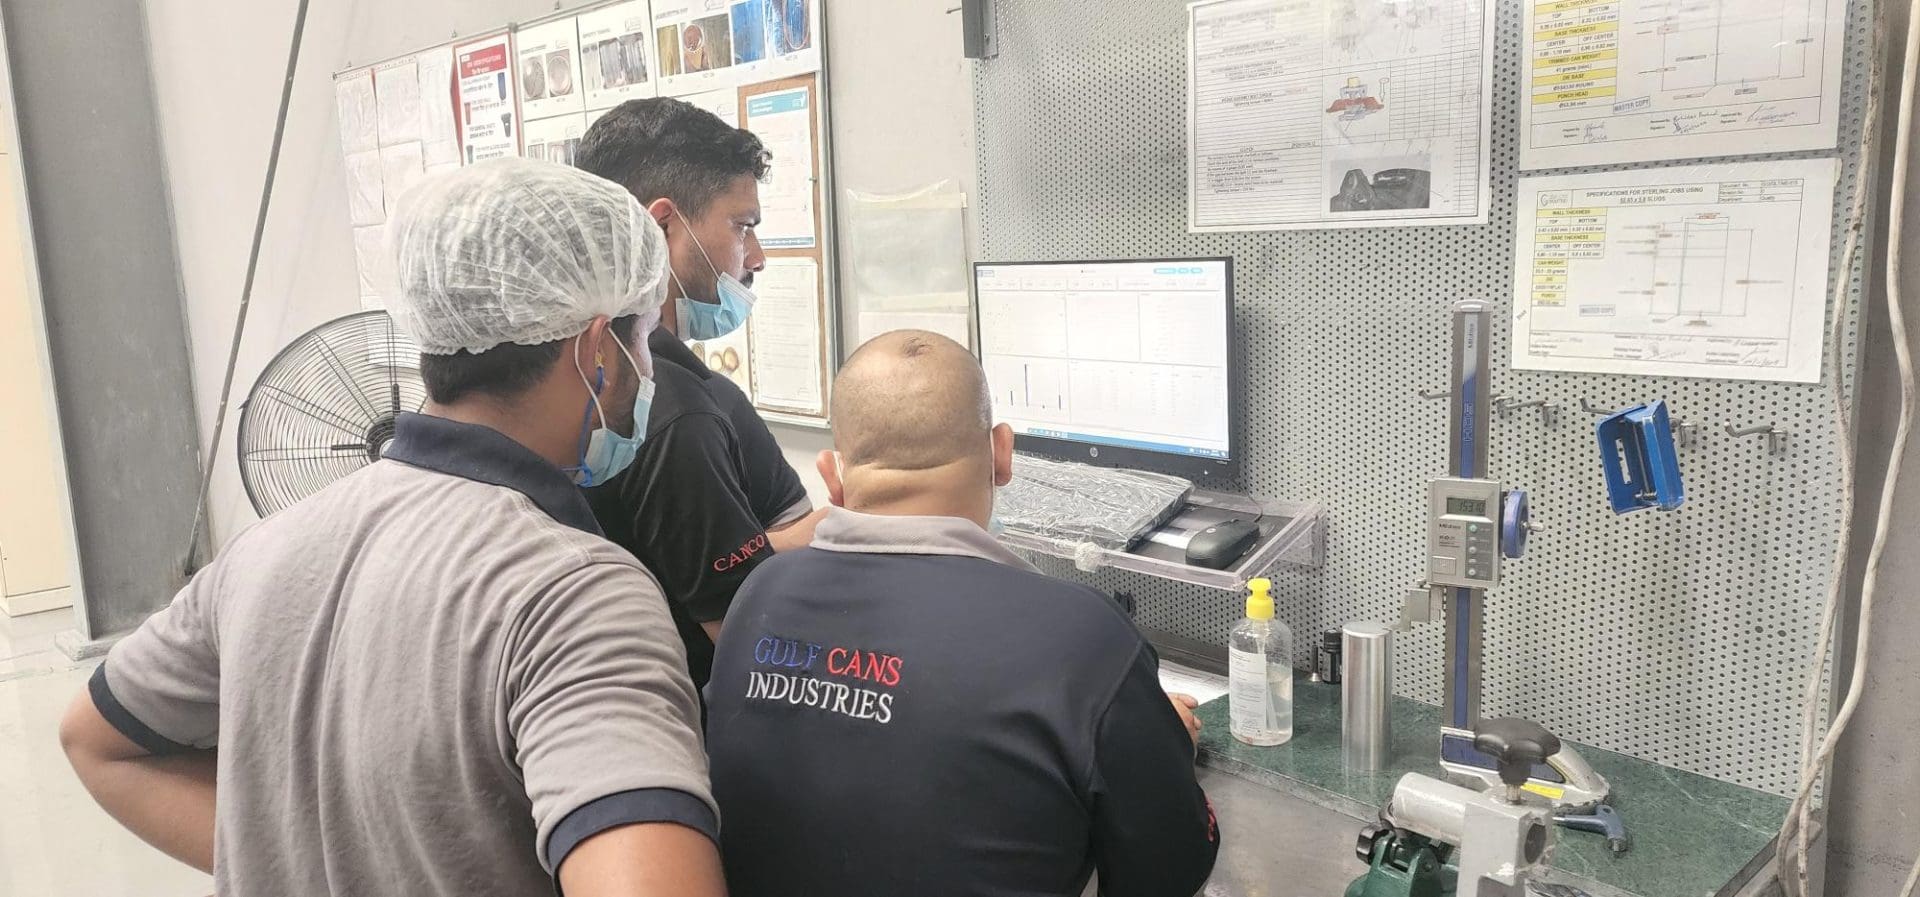
Hoe Gulf Cans Industries Datalyzer heeft ingezet om gestabiliseerde en beheerste processen te realiseren
Gulf Cans Industries heeft zijn papieren registraties van kwaliteits- en procesmetingen vervangen door Datalyzer en heeft daarmee regelgrenzen ingevoerd, wat een toegevoegde waarde biedt voor procesverbeteringen


