


Calibração
Obrigatório na norma ISO 9001

10 a 30 %
Erro de variação aceito

Requisito do setor
Indústrias automotiva, aeroespacial e outras

Datalyzer MSA
Gerenciar estudos de MSA de forma eficiente
O que é a Análise de Sistemas de Medição (MSA) e a R&R de instrumentos de medição?
Seu sistema de medição é confiável o suficiente para que você possa confiar nos seus dados?
Antes de utilizar dados de medição para tomar decisões sobre o desempenho do processo, é necessário saber se o próprio sistema de medição é capaz de produzir resultados confiáveis.
Um sistema de medição pode introduzir variação significativa em seus dados por meio do equipamento de medição, do método de medição, dos dispositivos de fixação, do ambiente, do software ou das pessoas que realizam as medições. Se essa variação não for compreendida e controlada, ela pode fazer com que um processo capaz pareça incapaz — ou ocultar a variação real do processo.
A Análise de Sistemas de Medição (MSA) oferece uma maneira estruturada de determinar se o seu sistema de medição é adequado para a finalidade a que se destina.
Um dos estudos de MSA mais utilizados é o Gage R&R (GR&R), que avalia duas fontes importantes de variação de medição:
Um estudo de Gage R&R devidamente elaborado pode indicar se a variação observada em seus dados se deve ao processo — ou à forma como você o mede.
O que é a Análise de Sistemas de Medição (MSA)?
A Análise de Sistemas de Medição consiste na avaliação de um processo de medição para determinar se ele produz resultados precisos, repetíveis e reproduzíveis para a aplicação a que se destina.
Um sistema de medição é muito mais do que apenas o instrumento de medição. Ele pode incluir:
Cada um desses fatores pode contribuir para a variação da medição. Isso é importante porque a variação observada em suas medições passa a fazer parte da variação utilizada na análise estatística subsequente. Por exemplo, a variação do sistema de medição pode afetar:
Se o sistema de medição for inadequado, o senhor poderá estar tomando decisões com base em dados não confiáveis.
Por que a MSA é importante?
Todo processo de fabricação e inspeção apresenta algum grau de variação. O desafio consiste em determinar de onde vem essa variação.
Imagine um processo que mede uma dimensão crítica. Podemos observar um ponto fora de controle (OOC) no gráfico de controle. Isso significa que começamos a investigar a causa raiz e, somente após uma análise aprofundada da causa raiz, descobrimos que o sistema de medição está causando os OOCs. Portanto, em vez de esperar até que isso seja detectado na produção, precisamos excluir possíveis erros desde o início. Outros problemas potenciais que podem ser evitados:
Nessas situações, parte da variação aparente do processo pode, na verdade, ser variação de medição. É por isso que a MSA deve, em geral, ser considerada antes de se basear fortemente em conclusões estatísticas sobre o desempenho do processo.
Uma pergunta pertinente é: podemos confiar na medição antes de confiarmos na análise?
A MSA ajuda a responder a essa pergunta. Por ser essencial, a MSA é exigida em diversos sistemas de qualidade. O setor automotivo a exige na norma TS16949, no manual de análise de sistemas de medição. A VDA a exige na norma VDA 5, “Capacidade do processo de medição”. Ainda este ano, esses dois manuais serão integrados. O setor aeroespacial (SAE) exige sua aplicação na norma RM13003.
O que é o Gage R&R?
O Gage R&R, também escrito como Gauge R&R, GR&R ou Repetibilidade e Reprodutibilidade do Instrumento de Medição, é um estudo estatístico utilizado para avaliar a variação associada a um sistema de medição. O Gage R&R concentra-se principalmente em dois componentes:
Repetibilidade
A repetibilidade mede a variação quando o mesmo operador mede a mesma peça repetidamente, utilizando o mesmo equipamento de medição. Às vezes, é descrita como variação do equipamento.
Por exemplo, um operador mede o diâmetro do mesmo componente várias vezes utilizando o mesmo micrômetro. Se as medições forem:
25,01 → 25,02 → 25,01 → 25,03 → 25,02 mm
o sistema de medição está apresentando uma variação relativamente pequena. Se os resultados forem:
24,92 → 25,07 → 24,98 → 25,11 → 24,95 mm
pode haver um problema de repetibilidade que precise ser investigado. As possíveis causas incluem: condição do medidor, projeto ou resolução do medidor, movimento do dispositivo de fixação, posicionamento da peça, força de medição excessiva, temperatura, vibração e condição da superfície.
Reprodutibilidade
A reprodutibilidade mede a variação entre diferentes operadores, avaliadores ou condições de medição. Por exemplo, três operadores podem medir, de forma independente, o mesmo grupo de componentes. Se o Operador A obtiver consistentemente medidas em torno de 25,02 mm, o Operador B obtiver 25,10 mm e o Operador C obtiver 24,95 mm, o sistema de medição poderá apresentar um problema de reprodutibilidade relacionado aos operadores.
A reprodutibilidade é frequentemente associada à variação entre avaliadores.
As possíveis causas incluem: técnicas de medição diferentes; treinamento inadequado dos operadores; interpretação divergente do procedimento de medição; equipamentos de difícil manuseio; projeto inadequado dos dispositivos de fixação; posicionamento inconsistente das peças; diferenças na força de medição; e o fato de o método de inspeção não estar suficientemente padronizado.
É importante ressaltar que um problema de reprodutibilidade não é necessariamente causado pelos próprios operadores. Às vezes, o sistema de medição depende simplesmente demais da técnica do operador.
Um bom estudo de MSA, portanto, ajuda a identificar a causa subjacente, em vez de simplesmente atribuir a culpa ao avaliador.
Repetibilidade x Reprodutibilidade
Um sistema de medição apresenta os mesmos resultados quando dois ou três operadores medem a mesma peça/característica “às cegas” várias vezes? A reprodutibilidade entre operadores, ou reprodutibilidade do equipamento de medição, é a outra dimensão da variação em um processo de medição. A reprodutibilidade do equipamento de medição também é conhecida como variação do avaliador, pois reflete de forma mais significativa a consistência dos operadores no uso do sistema de medição. As soluções para problemas de reprodutibilidade geralmente envolvem o treinamento dos operadores.
A maneira mais fácil de compreender o Gage R&R é separar as duas questões.
| Question | Measurement variation |
| Does the same operator get the same result repeatedly? | Repeatability |
| Do different operators or different gages get the same result? | Reproducibility |
Juntos, esses componentes constituem a base do Gage R&R. Um sistema de medição pode apresentar:
Compreender qual componente é o responsável costuma ser mais valioso do que simplesmente saber se o resultado geral do Gage R&R foi aprovado ou reprovado.
Como funciona um estudo de gage R&r?
Um estudo típico de R&R de medição com dados variáveis utiliza um projeto experimental estruturado que envolve:
Um projeto de estudo comumente utilizado pode envolver 10 peças, 3 operadores e 2 ou 3 medições repetidas, embora o projeto adequado dependa da aplicação e do processo de medição. As peças devem representar a amplitude de variação que se espera que o sistema de medição encontre.
Os operadores também devem ser representativos das pessoas que normalmente realizam a medição. As medições são normalmente coletadas de maneira controlada e, quando apropriado, aleatória, para que os operadores não estejam simplesmente se lembrando de seus resultados anteriores. Os dados resultantes podem então ser analisados para determinar quanto da variação é atribuível a:
Variação geral do sistema de medição: O que um estudo de R&R de medidor realmente indica? Um estudo de R&R de medidor responde a uma questão fundamental:
Em que medida a variação em nossas medições decorre do sistema de medição, e não das peças que estão sendo medidas? Essa distinção é fundamental. Suponha que seus dados de medição apresentem uma variação significativa.
Existem duas possibilidades muito diferentes:
Cenário 1: O processo é genuinamente variável: o sistema de medição é capaz de distinguir as peças com precisão, e a variação observada representa, principalmente, diferenças reais entre as peças.
Isso lhe dá a certeza de que sua SPC ou análise de capacidade está fornecendo informações significativas sobre o processo de fabricação.
Cenário 2: O sistema de medição é variável: o próprio sistema de medição é responsável por uma grande parte da variação observada. Nessa situação, melhorar o processo de fabricação pode não resolver o problema subjacente.
Talvez seja necessário, em primeiro lugar, aprimorar o sistema de medição.
Entendendo o %GR&R
Um dos resultados mais comumente discutidos em um estudo de Gage R&R é o %GR&R. Esse valor expressa a magnitude da variação do sistema de medição em relação à variação total relevante ou à variação do estudo, dependendo da análise e da convenção de relato utilizadas.
As normas mais comumente utilizadas (TS16949) são:
Menos de 10%: O sistema de medição é geralmente considerado aceitável para muitas aplicações.
10% a 30%: O sistema de medição pode ser aceitável, dependendo da aplicação, da criticidade da medição, do custo e das consequências de um erro de medição.
Mais de 30%: O sistema de medição é geralmente considerado inaceitável e, normalmente, deve ser investigado e aprimorado.
No entanto, esses valores não devem ser tratados como uma regra automática de aprovação ou reprovação para todas as situações. As consequências do erro de medição são importantes.
Um sistema de medição utilizado para uma característica crítica de segurança pode exigir um escrutínio consideravelmente maior do que um sistema de medição utilizado para uma característica de baixo risco.
A interpretação correta deve, portanto, levar em consideração: a finalidade da medição, a tolerância do produto, a variação do processo, o risco, os requisitos do cliente, a resolução da medição, os requisitos do setor e o custo do erro de medição.
O que é o número de categorias distintas (ndc)?
Outro resultado importante da análise de Gage R&R é o Número de Categorias Distintas, comumente abreviado como ndc. O ndc fornece uma indicação da eficácia com que o sistema de medição consegue distinguir diferentes níveis de variação entre peças. Em termos simples:
O sistema de medição é realmente capaz de distinguir entre as peças?
Um sistema de medição pode produzir medições repetíveis, mas ainda assim carecer de capacidade de discriminação suficiente para distinguir diferenças significativas entre peças. Um NDC igual a 5 ou superior é comumente utilizado como orientação prática para determinar uma capacidade aceitável de distinguir categorias de peças. É por isso que considerar apenas o %GR&R pode ser enganoso.
Uma boa interpretação da MSA deve levar em conta o conjunto completo de resultados relevantes, em vez de se concentrar em um único número.
ANOVA de R&R de instrumentos de medição
Existem várias abordagens para realizar uma análise de Gage R&R. Uma abordagem amplamente utilizada é a ANOVA (Análise de Variância). A análise de Gage R&R baseada na ANOVA pode proporcionar uma compreensão mais detalhada das fontes de variação no sistema de medição.
Dependendo do desenho do estudo, ele pode ajudar a avaliar efeitos como: variação da peça, variação do operador, repetibilidade, reprodutibilidade e a interação operador × peça. A interação operador × peça pode ser particularmente útil.
Por exemplo, um operador pode medir algumas peças de maneira consistente, mas ter dificuldade em medir outras. Isso pode indicar que o método de medição, o dispositivo de fixação, a geometria da peça ou o procedimento de inspeção estão criando uma interação entre o operador e a peça.
Esse tipo de informação pode ajudá-lo a ir além de simplesmente perguntar:
“A análise de Gage R&R foi aprovada?”
e, em vez disso, pergunte:
“Por que o sistema de medição está apresentando essa variação, e o que devemos alterar?”
R&R do medidor de média e intervalo
Outra abordagem comumente utilizada é o método da Média e do Intervalo.
Esse método utiliza intervalos e médias de medições repetidas para estimar as contribuições da repetibilidade e da reprodutibilidade. Ele pode ser útil, pois é relativamente simples de compreender e implementar. No entanto, uma abordagem baseada na ANOVA pode fornecer informações adicionais sobre a estrutura da variação.
O método adequado depende do sistema de medição, dos objetivos do estudo, dos requisitos aplicáveis e do nível de análise exigido.
A análise de repetiibilidade e reprodutibilidade (Gage R&R) é apenas uma parte da Análise de Sistemas de Medição (MSA). Um equívoco comum é pensar que a MSA e a Gage R&R são a mesma coisa. Não são. A Gage R&R é um componente importante da MSA, mas uma Análise de Sistemas de Medição completa pode incluir vários estudos diferentes.
No caso de sistemas de medição de variáveis, as características importantes podem incluir:
Repetibilidade: O mesmo operador consegue obter resultados consistentes utilizando o mesmo equipamento?
Reprodutibilidade: Operadores diferentes conseguem obter resultados consistentes?
Viés: O sistema de medição apresenta um desvio sistemático em relação a uma referência aceita ou ao valor verdadeiro?
Linearidade: O desvio do sistema de medição permanece consistente em toda a faixa de operação, ou a precisão varia em função do valor medido?
Estabilidade: O sistema de medição mantém-se consistente ao longo do tempo?
Resolução/discriminação: O sistema de medição é capaz de distinguir diferenças suficientemente pequenas entre as peças?
Diferentes aplicações podem exigir combinações distintas desses estudos.
Exatidão versus precisão na MSA
As discussões sobre MSA costumam distinguir entre exatidão e precisão.
Precisão: A precisão diz respeito à consistência das medições. Está associada a características como:
Precisão: A precisão diz respeito ao grau de proximidade das medições em relação a um valor de referência aceito. Está associada a características como:
Um sistema de medição pode, portanto, ser preciso sem ser exato.
Por exemplo, um medidor pode medir repetidamente uma peça de referência como tendo 10,20 mm, quando seu valor de referência aceitável é 10,00 mm. As medições são consistentes — mas consistentemente erradas.
É por isso que um estudo de Gage R&R não responde necessariamente a todas as questões sobre a precisão do sistema de medição.
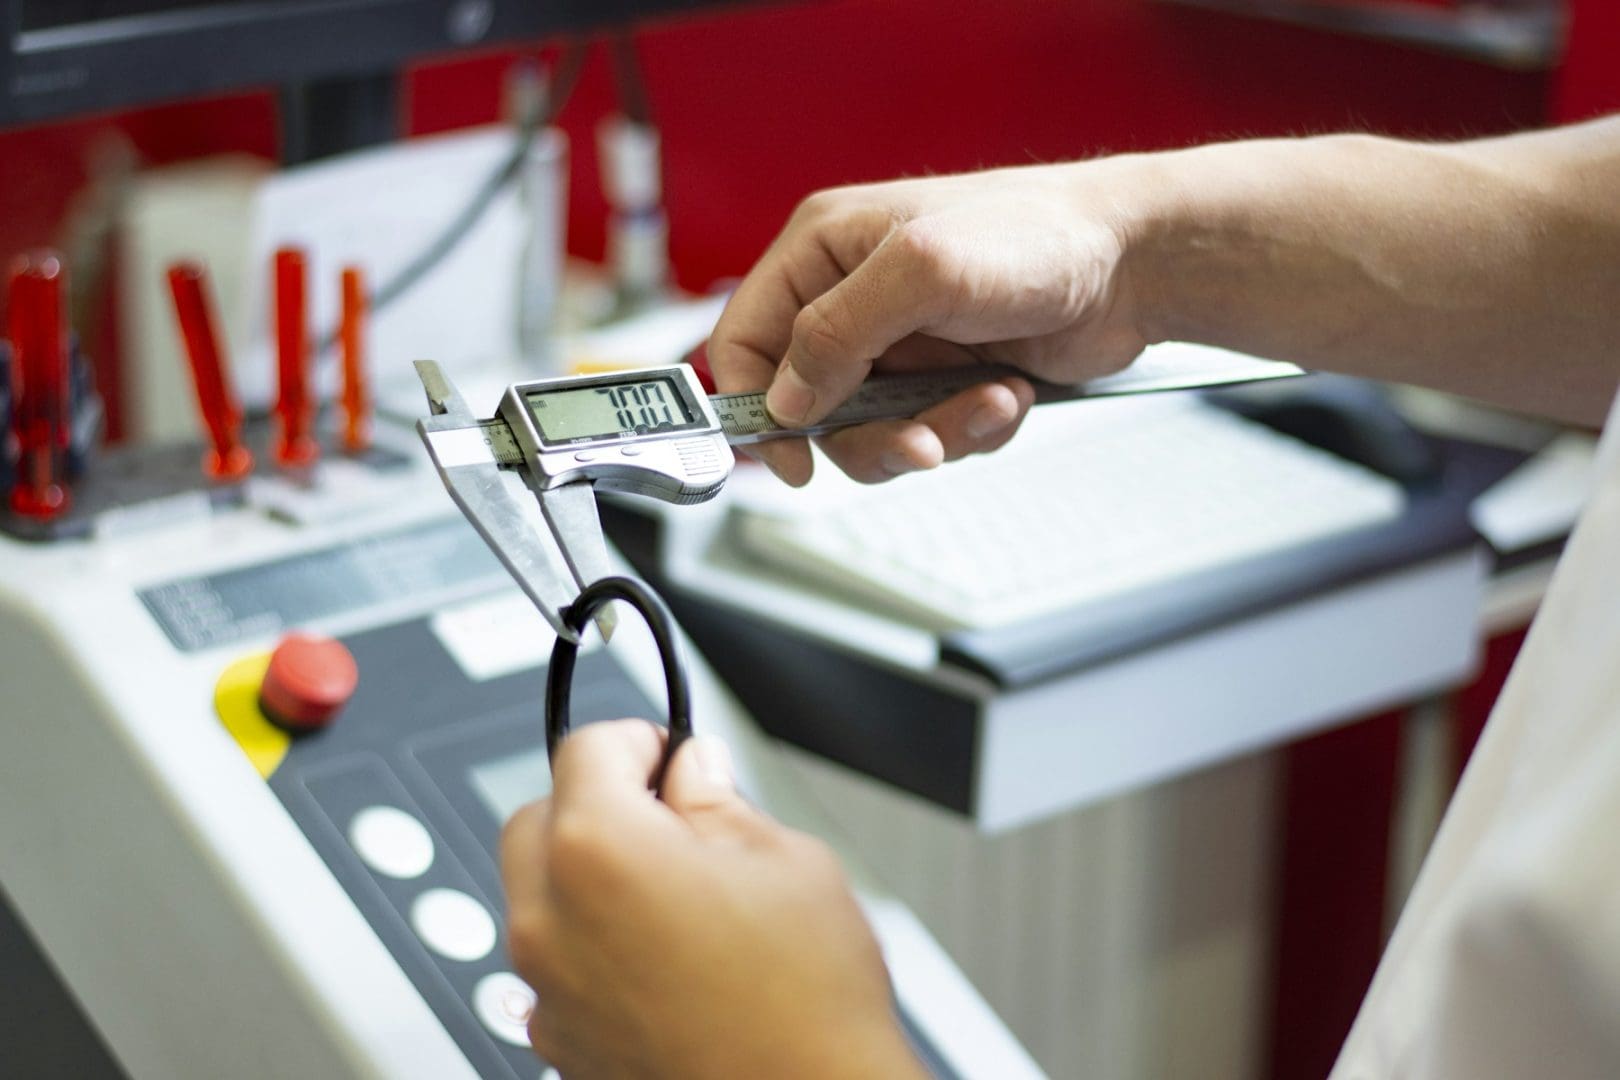
Quando se deve realizar um estudo de R&R de instrumentos de medição?
Um estudo de Gage R&R pode ser adequado sempre que os dados de medição forem utilizados para tomar decisões importantes sobre um processo ou produto. Entre as situações típicas, destacam-se:
Isso também pode ser útil quando um sistema de medição está em uso há anos. A calibração, por si só, não comprova que um sistema de medição seja adequado para todas as aplicações.
A calibração estabelece a relação entre um instrumento e um padrão de referência em condições definidas. A MSA analisa, de forma mais ampla, o desempenho de todo o processo de medição em sua aplicação prática.
O que ocorre quando uma análise de Gage R&R não é aprovada?
Um resultado insatisfatório no Gage R&R não significa o fim da análise. Trata-se de um sinal de que o sistema de medição precisa ser investigado.
O próximo passo deve ser determinar o que está causando essa variação. Dependendo dos resultados, as melhorias podem incluir:
Melhorar o equipamento de medição: O medidor pode apresentar resolução insuficiente, desgaste excessivo, projeto inadequado ou desempenho inadequado para a aplicação.
Melhore o dispositivo de fixação: um dispositivo de fixação mal projetado pode dificultar a obtenção de medições consistentes.
Padronizar o método de medição: os operadores devem seguir um procedimento claramente definido para o posicionamento, a fixação, a medição e o registro dos resultados.
Operadores de trens: Quando a reprodutibilidade está relacionada a diferenças na técnica, um treinamento específico para os operadores pode reduzir a variação nas medições.
Melhorar a resolução: Se o medidor não conseguir distinguir adequadamente as diferenças relevantes entre as peças, pode ser necessário um sistema de medição com maior resolução.
Controle as condições ambientais: a temperatura , a vibração, a umidade ou outros fatores ambientais podem afetar os resultados das medições.
Melhore a apresentação da peça: Às vezes , o problema não é o medidor, mas a forma como a peça é posicionada, orientada ou segurada durante a medição.
Repita o estudo de MSA: após a implementação das melhorias, um novo estudo poderá determinar se o sistema de medição melhorou suficientemente.
E se o resultado da minha análise de precisão e repetibilidade (Gage R&R) for insatisfatório?
Se o seu Gage R&R estiver acima do nível desejado, não conclua imediatamente que o medidor precisa ser substituído. O primeiro passo é entender de onde vem essa variação. Por exemplo:
Uma grande variação na repetibilidade pode estar relacionada ao equipamento, ao dispositivo de fixação, à resolução, ao ambiente de medição ou ao método de medição.
Uma elevada variação na reprodutibilidade pode indicar diferenças na técnica do operador, no treinamento, na interpretação ou na forma como a medição é realizada.
Uma alta interação entre o operador e a peça pode indicar que certas peças ou geometrias são difíceis de medir de maneira consistente.
Essa abordagem diagnóstica é um dos aspectos mais valiosos da MSA. O objetivo não é simplesmente obter uma porcentagem melhor de Gage R&R. O objetivo é criar um sistema de medição que forneça informações confiáveis para a tomada de decisões relacionadas à qualidade e aos processos.
Análise de MSA de atributos e de concordância de atributos
Nem toda medição gera dados numéricos contínuos. Às vezes, os inspetores classificam um produto como:
Nessas situações, uma análise tradicional de Gage R&R para dados variáveis pode não ser adequada. Uma MSA de atributos ou uma análise de concordância de atributos pode ser utilizada para avaliar a consistência de um sistema de inspeção por atributos.
A análise pode abordar questões como:
Isso é particularmente importante quando o julgamento humano desempenha um papel fundamental na inspeção.
Erros comuns na análise de R&R de medidores
Um estudo de R&R de instrumentos de medição pode levar a conclusões enganosas se for mal elaborado. Alguns erros comuns incluem:
1. Utilização de partes inadequadas: As partes selecionadas devem proporcionar uma representação adequada da variação do processo relevante para o estudo.
2. Informar aos operadores quais partes estão sendo medidas: Isso pode introduzir um viés e diminuir o valor do estudo.
3. Utilização de um procedimento de medição irrealista: O estudo deve refletir a forma como o sistema de medição é efetivamente utilizado na produção.
4. Utilização de operadores mal treinados: O estudo deve, normalmente, envolver usuários representativos do sistema de medição.
5. Ignorar o ambiente de medição: a temperatura, a vibração, a iluminação e outras condições podem influenciar os resultados das medições.
6. Analisar apenas a %GR&R: Uma única porcentagem não reflete a situação por completo. Deve-se considerar a análise completa, incluindo repetibilidade, reprodutibilidade, variação das peças, interações e discriminação, quando aplicável.
7. Considerar a calibração equivalente à MSA: Um instrumento calibrado pode, ainda assim, não ser adequado para uma determinada aplicação de medição.
8. Substituição automática do medidor: Um resultado insatisfatório deve, em primeiro lugar, levar a uma investigação. A causa subjacente pode estar no método, no dispositivo de fixação, no ambiente, na técnica do operador ou no projeto da medição.
MSA, SPC e Capacidade do Processo
A MSA está intimamente ligada ao controle estatístico de processos e à análise de capacidade. A sequência é importante.
Primeiramente, é necessário ter certeza de que o seu sistema de medição é capaz de detectar de forma confiável a variação que você está tentando controlar. Somente então você poderá utilizar esses dados com confiança para:
MSA → SPC → Capacidade do processo → Melhoria do processo
Por exemplo, se um sistema de medição contribuir com uma variação substancial, um estudo de capacidade pode produzir resultados enganosos. O senhor poderia concluir que um processo possui um Cpk baixo, quando o verdadeiro problema é o sistema de medição. Por outro lado, uma variação excessiva na medição pode, às vezes, mascarar mudanças significativas no processo. Um sistema de medição capaz, portanto, constitui a base para uma análise estatística confiável.
Como podemos ajudar com Gage R&R e MSA
Realizar um cálculo de Gage R&R, conforme descrito acima, é apenas uma parte de um programa eficaz de Análise de Sistemas de Medição. Além do estudo do tipo 2 descrito acima, há também os estudos do tipo 1 e do tipo 3. Existem muitas situações específicas, como, por exemplo, como realizar um estudo caso disponha apenas de duas peças, ou como proceder se o teste for destrutivo e não for possível repetir a medição. Outra questão é como realizar um estudo em um equipamento de teste automatizado, no qual centenas de características são medidas simultaneamente (CMM, eletrônica, testes funcionais). Para a última situação, consulte, por exemplo, o blog a seguir.
O verdadeiro valor reside na elaboração correta do estudo, na interpretação dos resultados e na determinação dos próximos passos. A Datalyzer oferece suporte por meio de treinamentos em MSA e de nosso software de gerenciamento de instrumentos de medição baseado na web, que oferece suporte a todos os tipos de estudos possíveis.
Oferecemos um período de teste gratuito de dois meses, durante o qual você poderá realizar estudos com o MSA e verificar como o MSA funcionaria na sua empresa. Para solicitar o período de teste, acesse a página de solicitação de demonstração
Como a Gulf Cans Industries utilizou o Datalyzer para alcançar processos estabilizados e controlados
A Gulf Cans Industries substituiu seus registros em papel relativos à qualidade e à medição de processos pelo Datalyzer, introduzindo os Limites de Controle e seu valor agregado para as melhorias nos processos


