


Calibración
Obligatorio según la norma ISO 9001

del 10 al 30 %
Error de variación aceptado

Requisitos del sector
Sector de la automoción, sector aeroespacial y otros sectores

Datalyzer MSA
Gestionar los estudios de MSA de manera eficiente
¿En qué consisten el análisis de sistemas de medición (MSA) y la repetibilidad y reproducibilidad de los instrumentos de medición (Gage R&R)?
¿Es su sistema de medición lo suficientemente fiable como para confiar en sus datos?
Antes de utilizar los datos de medición para tomar decisiones sobre el rendimiento de un proceso, es necesario saber si el propio sistema de medición es capaz de generar resultados fiables.
Un sistema de medición puede introducir una variación significativa en sus datos a través del equipo de medición, el método de medición, los dispositivos de sujeción, el entorno, el software o las personas que realizan las mediciones. Si no se comprende ni se controla esta variación, puede hacer que un proceso apto parezca no apto, o bien ocultar la variación real del proceso.
El análisis de sistemas de medición (MSA) ofrece un método estructurado para determinar si su sistema de medición es adecuado para el fin al que está destinado.
Uno de los estudios de análisis de variación de la medición (MSA) más utilizados es el Gage R&R (GR&R), que evalúa dos fuentes importantes de variación de la medición:
Un estudio de Gage R&R bien diseñado puede indicarle si la variación que observa en sus datos se debe al proceso o a la forma en que lo mide.
¿En qué consiste el análisis de sistemas de medición (MSA)?
El análisis de sistemas de medición consiste en la evaluación de un proceso de medición para determinar si este produce resultados precisos, repetibles y reproducibles para la aplicación prevista.
Un sistema de medición es mucho más que el instrumento de medición. Puede incluir:
Cada uno de estos factores puede contribuir a la variación de la medición. Esto es importante porque la variación observada en sus mediciones pasa a formar parte de la variación que se utiliza en el análisis estadístico posterior. Por ejemplo, la variación del sistema de medición puede afectar a:
Si el sistema de medición es deficiente, es posible que esté tomando decisiones basadas en datos poco fiables.
¿Por qué es importante el MSA?
Todo proceso de fabricación e inspección presenta cierto grado de variación. El reto consiste en determinar de dónde procede dicha variación.
Imagine un proceso en el que se mide una dimensión crítica. Es posible que observemos una salida de control en la carta de control. Esto significa que debemos comenzar a investigar la causa raíz y, solo tras un análisis exhaustivo de la misma, descubrimos que el sistema de medición es el causante de las salidas de control. Por lo tanto, en lugar de esperar a que esto se detecte en producción, debemos descartar los posibles errores desde el principio. Otros posibles problemas que se pueden evitar:
En estas situaciones, parte de la variación aparente del proceso puede deberse, en realidad, a la variación de la medición. Por este motivo, por lo general se debe tener en cuenta el análisis de la capacidad de medición (MSA) antes de basarse en gran medida en conclusiones estadísticas sobre el rendimiento del proceso.
Una pregunta útil es: ¿Podemos confiar en la medición antes de confiar en el análisis?
El MSA ayuda a responder a esa pregunta. Dado que el MSA es esencial, resulta obligatorio en varios sistemas de calidad. El sector de la automoción lo exige en la norma TS16949, en el manual de análisis de sistemas de medición. La VDA lo exige en la norma VDA 5, «Capacidad del proceso de medición». A lo largo de este año se integrarán estos dos manuales. El sector aeroespacial (SAE) lo exige en la norma RM13003.
¿Qué es el Gage R&R?
El Gage R&R, también denominado Gauge R&R, GR&R o «Repetibilidad y reproducibilidad del instrumento de medición», es un estudio estadístico que se utiliza para evaluar la variación asociada a un sistema de medición. El Gage R&R se centra principalmente en dos componentes:
Repetibilidad
La repetibilidad mide la variación que se produce cuando un mismo operador mide la misma pieza repetidamente utilizando el mismo equipo de medición. A veces se denomina «variación del equipo».
Por ejemplo, un operario mide el diámetro de un mismo componente varias veces utilizando el mismo micrómetro. Si las mediciones son:
25,01 → 25,02 → 25,01 → 25,03 → 25,02 mm
El sistema de medición muestra una variación relativamente escasa. Si los resultados son:
24,92 → 25,07 → 24,98 → 25,11 → 24,95 mm
Es posible que exista un problema de repetibilidad que requiera una investigación. Entre las posibles causas se incluyen: el estado del medidor, su diseño o su resolución, el movimiento del dispositivo de sujeción, el posicionamiento de la pieza, una fuerza de medición excesiva, la temperatura, las vibraciones y el estado de la superficie.
Reproducibilidad
La reproducibilidad mide la variación entre distintos operadores, evaluadores o condiciones de medición. Por ejemplo, tres operadores pueden medir de forma independiente el mismo grupo de componentes. Si el operador A obtiene sistemáticamente mediciones en torno a los 25,02 mm, el operador B obtiene 25,10 mm y el operador C obtiene 24,95 mm, es posible que el sistema de medición presente un problema de reproducibilidad relacionado con los operadores.
La reproducibilidad suele asociarse a la variación entre evaluadores.
Entre las posibles causas se incluyen: las diferentes técnicas de medición, la formación inadecuada de los operarios, las diferentes interpretaciones del procedimiento de medición, el uso de equipos difíciles de manejar, un diseño deficiente de los soportes, un posicionamiento inconsistente de las piezas, las diferencias en la fuerza de medición y el hecho de que el método de inspección no esté suficientemente estandarizado.
Es importante destacar que un problema de reproducibilidad no se debe necesariamente a los propios operadores. A veces, el sistema de medición depende simplemente en exceso de la técnica del operador.
Por lo tanto, un buen estudio de MSA ayuda a identificar la causa subyacente, en lugar de limitarse a culpar al tasador.
Repetibilidad frente a reproducibilidad
¿Ofrece un sistema de medición los mismos resultados cuando dos o tres operadores miden la misma pieza o característica «a ciegas» varias veces? La reproducibilidad entre operadores, o reproducibilidad entre instrumentos de medición, constituye la otra dimensión de la variación en un proceso de medición. La reproducibilidad entre instrumentos de medición también se conoce como «variación del evaluador», ya que refleja de manera más significativa la coherencia de los operadores en el uso del sistema de medición. Las soluciones a los problemas de reproducibilidad suelen pasar por la formación de los operadores.
La forma más sencilla de comprender el análisis de variabilidad de la medición (Gage R&R) es separar ambas cuestiones.
| Question | Measurement variation |
| Does the same operator get the same result repeatedly? | Repeatability |
| Do different operators or different gages get the same result? | Reproducibility |
En conjunto, estos componentes constituyen la base de la variabilidad de la medición (Gage R&R). Un sistema de medición puede tener:
A menudo resulta más útil comprender qué componente es el responsable que limitarse a saber si el resultado global del análisis de repetibilidad y reproducibilidad (Gage R&R) cumple o no los requisitos.
¿Cómo funciona un estudio de gage R&r?
Un estudio típico de R&R de medidor con datos variables utiliza un diseño experimental estructurado que incluye:
Un diseño de estudio habitual podría incluir 10 piezas, 3 operadores y 2 o 3 mediciones repetidas, aunque el diseño adecuado depende de la aplicación y del proceso de medición. Las piezas deben representar el rango de variación con el que se espera que se enfrente el sistema de medición.
Los operadores también deben ser representativos de las personas que suelen realizar la medición. Las mediciones se recogen normalmente de forma controlada y, cuando procede, aleatoria, de modo que los operadores no se limiten a recordar sus resultados anteriores. A continuación, los datos resultantes pueden analizarse para determinar en qué medida la variación es atribuible a:
Variación global del sistema de medición: ¿Qué le indica realmente un estudio de R&R de un instrumento de medición? Un estudio de R&R de un instrumento de medición responde a una pregunta fundamental:
¿En qué medida la variación observada en nuestras mediciones se debe al sistema de medición y no a las piezas que se miden? Esta distinción es fundamental. Supongamos que sus datos de medición muestran una variación significativa.
Existen dos posibilidades muy distintas:
Escenario 1: El proceso presenta una variabilidad real: el sistema de medición es capaz de distinguir las piezas con precisión, y la variación observada refleja principalmente diferencias reales entre las piezas.
Esto le da la seguridad de que su SPC o análisis de capacidad le está proporcionando información relevante sobre el proceso de fabricación.
Escenario 2: El sistema de medición es variable: el propio sistema de medición contribuye en gran medida a la variación observada. En esta situación, es posible que la mejora del proceso de fabricación no resuelva el problema subyacente.
Es posible que, en primer lugar, tenga que mejorar el sistema de medición.
Comprensión del %GR&R
Uno de los resultados más comentados de un estudio de Gage R&R es el %GR&R. Este valor expresa la magnitud de la variación del sistema de medición en relación con la variación total pertinente o la variación del estudio, dependiendo del análisis y de las convenciones de presentación de resultados que se utilicen.
Las normas más utilizadas (TS16949) son:
Menos del 10 %: En general, se considera que el sistema de medición es aceptable para numerosas aplicaciones.
Del 10 % al 30 %: El sistema de medición puede resultar aceptable en función de la aplicación, la importancia de la medición, el coste y las consecuencias de un error de medición.
Superior al 30 %: En general, se considera que el sistema de medición es inaceptable y, por lo tanto, debería investigarse y mejorarse.
No obstante, estos valores no deben considerarse una regla automática de «aprobado/suspenso» para todas las situaciones. Las consecuencias del error de medición son importantes.
Un sistema de medición utilizado para una característica de seguridad crítica puede requerir un nivel de escrutinio considerablemente mayor que un sistema de medición utilizado para una característica de bajo riesgo.
Por lo tanto, una interpretación correcta debe tener en cuenta: la finalidad de la medición, la tolerancia del producto, la variación del proceso, el riesgo, los requisitos del cliente, la resolución de la medición, los requisitos del sector y el coste del error de medición.
¿Qué es el «Número de categorías distintas» (ndc)?
Otro resultado importante del análisis de Gage R&R es el «número de categorías distintas», que suele abreviarse como ndc. El ndc ofrece una indicación de la eficacia con la que el sistema de medición puede distinguir los diferentes niveles de variación entre piezas. En términos sencillos:
¿Es capaz el sistema de medición de distinguir realmente entre las distintas piezas?
Un sistema de medición puede generar mediciones repetibles, pero aun así carecer de la capacidad de discriminación suficiente para distinguir diferencias significativas entre las piezas. Se suele utilizar un NDC de 5 o superior como pauta práctica para determinar una capacidad aceptable de distinguir entre categorías de piezas. Por ello, basarse únicamente en el %GR&R puede resultar engañoso.
Una buena interpretación del MSA debe tener en cuenta el conjunto completo de resultados relevantes, en lugar de centrarse en una sola cifra.
ANOVA: Capacidad de repetibilidad y reproducibilidad de los instrumentos de medición
Existen varios métodos para realizar un análisis de Gage R&R. Uno de los más utilizados es el ANOVA (análisis de varianza). El análisis de Gage R&R basado en el ANOVA puede ofrecer una comprensión más detallada de las fuentes de variación en el sistema de medición.
En función del diseño del estudio, puede ayudar a evaluar efectos tales como: la variación de la pieza, la variación del operador, la repetibilidad, la reproducibilidad y la interacción operador × pieza. La interacción operador × pieza puede resultar especialmente útil.
Por ejemplo, es posible que un operario mida algunas piezas de forma sistemática, pero que tenga dificultades para medir otras. Esto puede indicar que el método de medición, el dispositivo de sujeción, la geometría de la pieza o el procedimiento de inspección están provocando una interacción entre el operario y la pieza.
Este tipo de información puede ayudarle a ir más allá de limitarse a preguntar:
«¿Se ha superado el Gage R&R?»
y, en su lugar, pregunte:
«¿Por qué presenta el sistema de medición esta variación y qué deberíamos cambiar?»
R&R del medidor de media y rango
Otro enfoque que se utiliza con frecuencia es el método de la media y el rango.
Este método utiliza intervalos y medias a partir de mediciones repetidas para estimar las contribuciones de la repetibilidad y la reproducibilidad. Puede resultar útil, ya que es relativamente sencillo de comprender y aplicar. No obstante, un análisis ANOVA puede aportar información adicional sobre la estructura de la variación.
El método adecuado depende del sistema de medición, de los objetivos del estudio, de los requisitos aplicables y del nivel de análisis requerido.
El análisis de repetibilidad y reproducibilidad (Gage R&R) es solo una parte del análisis de sistemas de medición (MSA). Un error común es pensar que el MSA y el Gage R&R son lo mismo. No lo son. El Gage R&R es un componente importante del MSA, pero un análisis completo de sistemas de medición puede incluir varios estudios diferentes.
En el caso de los sistemas de medición variables, entre sus características más importantes pueden figurar:
Repetibilidad: ¿Puede un mismo operario obtener resultados consistentes utilizando el mismo equipo?
Reproducibilidad: ¿Pueden distintos operadores obtener resultados coherentes?
Sesgo: ¿Presenta el sistema de medición un desvío sistemático con respecto a una referencia aceptada o al valor real?
Linealidad: ¿Se mantiene constante el sesgo del sistema de medición en todo el rango de funcionamiento, o varía la precisión en función del valor de la medida?
Estabilidad: ¿Se mantiene constante el sistema de medición a lo largo del tiempo?
Resolución / resolución: ¿Es capaz el sistema de medición de distinguir diferencias suficientemente pequeñas entre las piezas?
Las distintas aplicaciones pueden requerir diferentes combinaciones de estos estudios.
Exactitud frente a precisión en el MSA
En los debates sobre el MSA se suele distinguir entre exactitud y precisión.
Precisión: La precisión se refiere a la consistencia de las mediciones. Se asocia a características tales como:
Precisión: La precisión se refiere al grado de proximidad de las mediciones respecto a un valor de referencia aceptado. Está relacionada con características tales como:
Por lo tanto, un sistema de medición puede ser preciso sin ser exacto.
Por ejemplo, un calibre podría medir repetidamente una pieza de referencia con un valor de 10,20 mm, cuando su valor de referencia aceptado es de 10,00 mm. Las mediciones son coherentes, pero sistemáticamente erróneas.
Por este motivo, un estudio de Gage R&R no responde necesariamente a todas las preguntas sobre la precisión del sistema de medición.
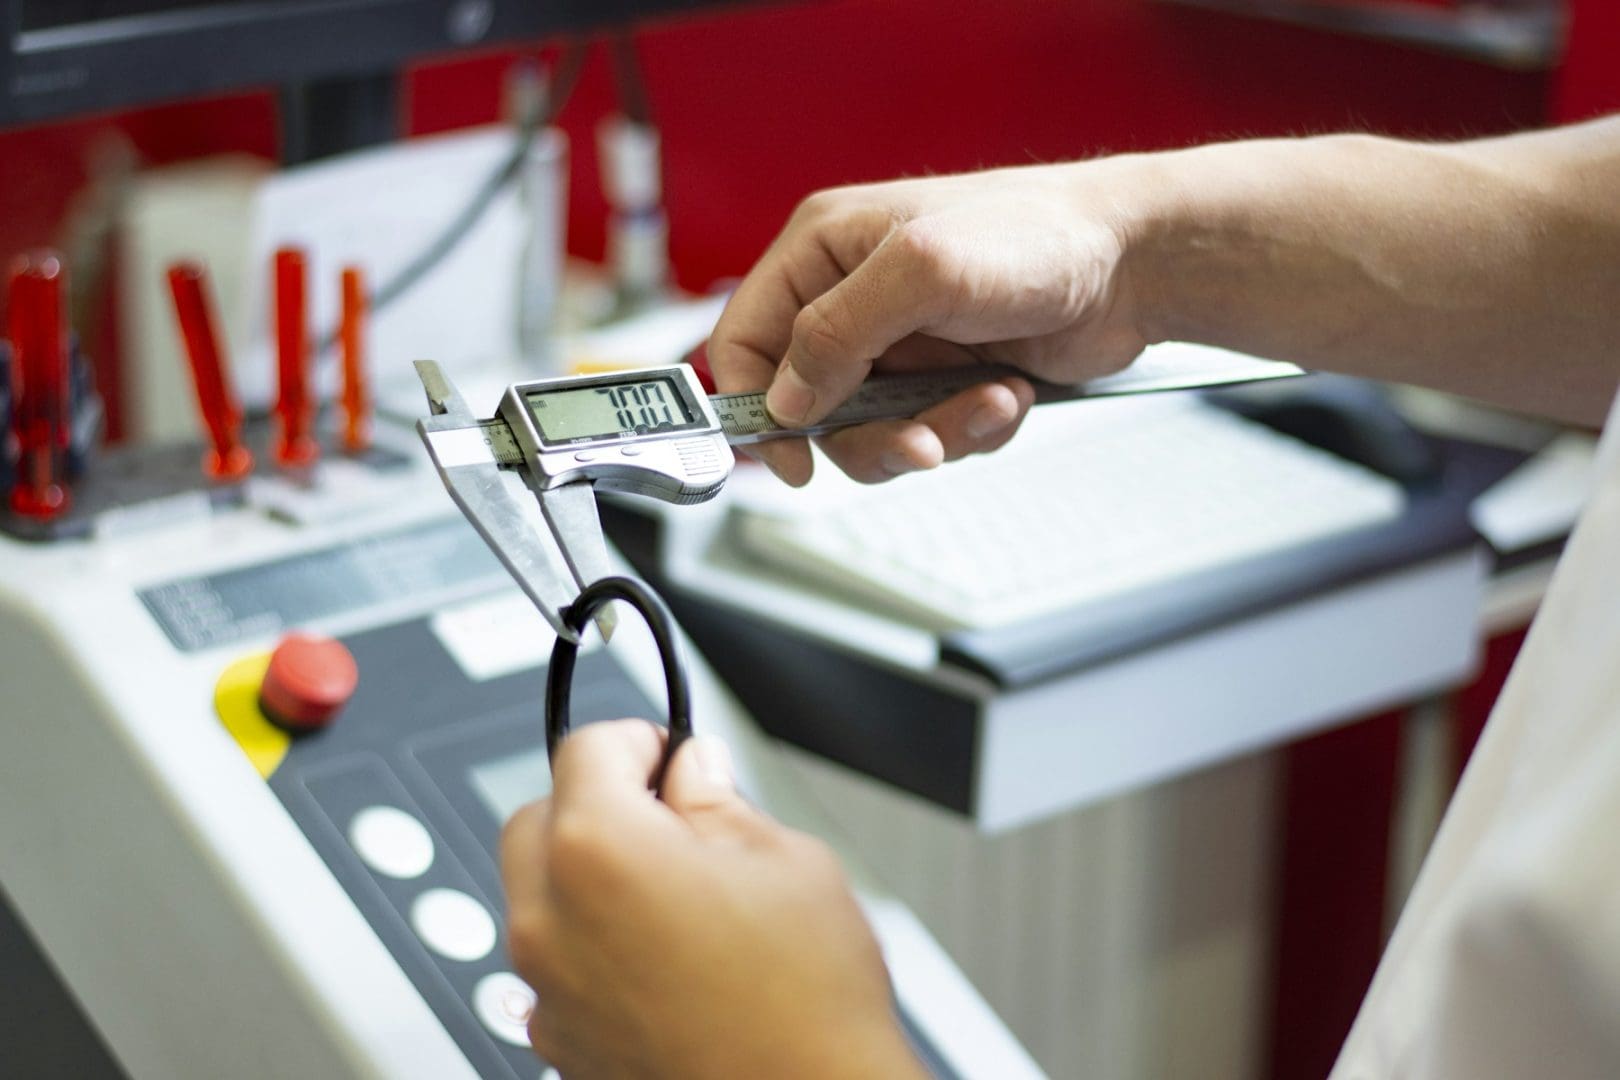
¿Cuándo debe realizarse un estudio de R&R de un instrumento de medición?
Un estudio de variabilidad y repetibilidad (Gage R&R) puede resultar adecuado siempre que se vayan a utilizar datos de medición para tomar decisiones importantes sobre un proceso o un producto. Entre las situaciones más habituales se incluyen:
También puede resultar útil cuando un sistema de medición lleva años en uso. La calibración por sí sola no demuestra que un sistema de medición sea adecuado para todas las aplicaciones.
La calibración establece la relación entre un instrumento y un patrón de referencia en condiciones definidas. El análisis de la estabilidad de la medición (MSA) examina, de forma más amplia, el rendimiento del proceso de medición en su aplicación real.
¿Qué ocurre cuando falla un análisis de variabilidad de la medición (Gage R&R)?
El hecho de que el análisis de Gage R&R no haya dado resultados satisfactorios no supone el fin del análisis. Es una señal de que es necesario examinar el sistema de medición.
El siguiente paso debería consistir en determinar qué factores están provocando esa variación. En función de los resultados, las mejoras podrían incluir:
Mejore el equipo de medición: es posible que el medidor tenga una resolución insuficiente, un desgaste excesivo, un diseño deficiente o un rendimiento inadecuado para la aplicación.
Mejore la fijación: una fijación mal diseñada puede dificultar la obtención de mediciones consistentes.
Estandarizar el método de medición: Los operarios deben disponer de un procedimiento claramente definido para el posicionamiento, la sujeción, la medición y el registro de los resultados.
Operadores de trenes: Cuando la reproducibilidad esté relacionada con diferencias en la técnica, una formación específica para los operadores podría reducir la variación en las mediciones.
Mejorar la resolución: Si el medidor no es capaz de distinguir adecuadamente entre las diferencias relevantes de las piezas, es posible que se requiera un sistema de medición de mayor resolución.
Controle las condiciones ambientales: la temperatura , las vibraciones, la humedad u otros factores ambientales pueden afectar a los resultados de las mediciones.
Mejore la colocación de la pieza: a veces el problema no radica en el calibre, sino en la forma en que se coloca, se orienta o se sujeta la pieza durante la medición.
Repita el estudio del sistema de medición (MSA): una vez introducidas las mejoras, un nuevo estudio permitirá determinar si el sistema de medición ha mejorado lo suficiente.
¿Qué ocurre si el resultado de mi análisis de Gage R&R es deficiente?
Si su Gage R&R supera el nivel deseado, no concluya de inmediato que es necesario sustituir el medidor. El primer paso consiste en comprender de dónde proviene la variación. Por ejemplo:
Una elevada variación en la repetibilidad puede deberse al equipo, a los accesorios de sujeción, a la resolución, al entorno de medición o al método de medición.
Una elevada variabilidad en la reproducibilidad puede indicar diferencias en la técnica del operador, su formación, la interpretación o la forma en que se realiza la medición.
Una elevada interacción entre el operario y la pieza puede indicar que determinadas piezas o geometrías resultan difíciles de medir de forma sistemática.
Este enfoque de diagnóstico constituye uno de los aspectos más valiosos del MSA. El objetivo no es simplemente obtener un mejor porcentaje de Gage R&R. El objetivo es crear un sistema de medición que proporcione información fiable para la toma de decisiones sobre calidad y procesos.
MSA de atributos y análisis de concordancia de atributos
No todas las mediciones generan datos numéricos continuos. En ocasiones, los inspectores clasifican un producto como:
En estas situaciones, es posible que un análisis tradicional de R&R de datos variables no resulte adecuado. Se puede recurrir a un análisis de sistema de medición (MSA) de atributos o a un análisis de concordancia de atributos para evaluar la consistencia de un sistema de inspección de atributos.
El análisis puede abordar cuestiones tales como:
Esto reviste especial importancia cuando el criterio humano desempeña un papel fundamental en la inspección.
Errores habituales en el análisis de variabilidad (R&R) de los calibres
Un estudio de R&R de un instrumento de medición puede dar lugar a conclusiones erróneas si no está bien diseñado. Entre los errores más comunes se encuentran:
1. Utilización de elementos inadecuados: Los elementos seleccionados deben ofrecer una representación adecuada de la variación del proceso relevante para el estudio.
2. Indicar a los operadores qué partes están midiendo: esto puede introducir sesgos y mermar el valor del estudio.
3. Utilización de un procedimiento de medición poco realista: el estudio debe reflejar cómo se utiliza realmente el sistema de medición en la producción.
4. Recurrir a operadores con una formación insuficiente: Normalmente, el estudio debería contar con usuarios representativos del sistema de medición.
5. No tener en cuenta el entorno de medición: la temperatura, las vibraciones, la iluminación y otras condiciones pueden influir en los resultados de la medición.
6. Centrarse únicamente en el %GR&R: un único porcentaje no ofrece una visión completa de la situación. Debe tenerse en cuenta el análisis completo, incluyendo la repetibilidad, la reproducibilidad, la variación de las piezas, las interacciones y la discriminación, cuando proceda.
7. Considerar que la calibración es equivalente al MSA: un instrumento calibrado puede seguir sin ser adecuado para una aplicación de medición concreta.
8. Sustitución automática del instrumento de medición: un resultado deficiente debe dar lugar, en primer lugar, a una investigación. La causa subyacente puede ser el método, el dispositivo de sujeción, el entorno, la técnica del operario o el diseño de la medición.
MSA, SPC y capacidad del proceso
El MSA está estrechamente relacionado con el control estadístico de procesos y el análisis de capacidad. El orden es importante.
En primer lugar, debe estar seguro de que su sistema de medición es capaz de detectar de forma fiable la variación que está tratando de controlar. Solo entonces podrá utilizar con confianza esos datos para:
MSA → SPC → Capacidad del proceso → Mejora de procesos
Por ejemplo, si un sistema de medición aporta una variación considerable, un estudio de capacidad podría arrojar resultados engañosos. Se podría llegar a la conclusión de que un proceso tiene un Cpk deficiente, cuando en realidad el problema radica en el sistema de medición. Por el contrario, una variación excesiva en la medición puede, en ocasiones, ocultar cambios significativos en el proceso. Por lo tanto, un sistema de medición capaz constituye la base para un análisis estadístico fiable.
Cómo podemos ayudarles con el Gage R&R y el MSA
Realizar un cálculo de R&R del instrumento tal y como se ha descrito anteriormente es solo una parte de un programa eficaz de análisis de sistemas de medición. Además del estudio de tipo 2 descrito anteriormente, también existen los estudios de tipo 1 y de tipo 3. Existen muchas situaciones específicas, como por ejemplo cómo realizar un estudio si solo se dispone de dos piezas, o cómo proceder si la prueba es destructiva y no es posible repetir la medición. También cabe plantearse cómo llevar a cabo un estudio con un equipo de ensayo automatizado en el que se miden cientos de características a la vez (CMM, equipos electrónicos, ensayos funcionales). Para la última situación, consulte, por ejemplo, el siguiente blog.
El verdadero valor reside en diseñar correctamente el estudio, interpretar los resultados y determinar cuáles deben ser los siguientes pasos. Datalyzer le ofrece apoyo mediante formación en MSA y a través de nuestro software de gestión de instrumentos de medida basado en la web, que admite todo tipo de estudios.
Ofrecemos un periodo de prueba gratuito de dos meses durante el cual podrá realizar estudios con MSA y comprobar cómo funcionaría MSA en su empresa. Para solicitar una prueba, acceda a la página de solicitud de demostración.
Cómo Gulf Cans Industries utilizó Datalyzer para lograr unos procesos estabilizados y controlados
Gulf Cans Industries sustituyó sus registros en papel sobre la calidad y la medición de procesos por Datalyzer, introduciendo los límites de control y el valor añadido que estos aportan a la mejora de los procesos.


