


Más de 50 países
Uso global, impacto local

47 años en el sector
Fundada en 1979

Más de 50 empleados
Europa, EE. UU. y Asia

Más de 2000 clientes
Más de 20 000 usuarios
Blog: Análisis de sistemas de medición para máquinas de medición por coordenadas (CMM)
Introducción
Un análisis adecuado del sistema de medición (MSA) resulta fundamental para el control de calidad y la mejora continua. Por lo tanto, constituye una parte importante del proceso APQP y es un requisito exigido por numerosos clientes y normas del sector, como la norma aeroespacial RM 13000 y la norma automovilística IATF 16949.
En la actualidad, muchos fabricantes utilizan máquinas de medición por coordenadas (CMM) automáticas para medir diversas dimensiones de los productos y tienen dificultades para llevar a cabo estudios de análisis de la estabilidad de la medición (MSA) con estas máquinas de medición.
Este blog ofrece consejos sobre cómo realizar estudios de MSA para sus máquinas CMM y cómo puede implantar un proceso de MSA eficaz en su organización utilizando nuestro software de gestión de instrumentos de MSA «Datalyzer Qualis 4.0».
Introducción al análisis de sistemas de medición (MSA)
El análisis de sistemas de medición (MSA) es un aspecto fundamental de la gestión de la calidad, ya que garantiza la fiabilidad y la exactitud de los sistemas de medición en diversos sectores. Entre las técnicas de MSA más utilizadas se encuentra el análisis de repetibilidad y reproducibilidad de los instrumentos de medición (GR&R), que evalúa la precisión y la consistencia de los sistemas de medición mediante estudios sistemáticos.
Por lo general, los clientes exigen a sus proveedores que realicen estudios de MSA como parte de su proyecto APQP y de los resultados esperados. Los estudios que se requieren dependen de los clientes y de las normas del sector.
Los estudios de R&R de los instrumentos de medición pueden dividirse en tres tipos diferentes: estudios de tipo 1, tipo 2 y tipo 3. En el caso de las mediciones con máquinas de medición por coordenadas (CMM), salvo quizá en lo relativo a la configuración, no existe variación del evaluador y, por lo tanto, los estudios posibles se limitan a los de tipo 1 y tipo 3.
El estudio de tipo 1 es un requisito estándar tanto en la norma aeroespacial RM13003 como en la norma de automoción IATF16949. El estudio de tipo 3 no forma parte de las normas RM13003 ni IATF16949, pero sí de la norma VDA del sector de la automoción y, por lo tanto, es bien conocido en el sector para las máquinas de medición por coordenadas (CMM) y otros equipos de ensayo sin variación entre evaluadores.
Estudio de tipo 1: Evaluación de la repetibilidad del medidor (CMM)
El estudio GR&R de tipo 1 se utiliza habitualmente para evaluar y comprender la variación que proviene exclusivamente del propio instrumento de medición o equipo. En muchas organizaciones, el estudio de tipo 1 es incluso un requisito previo para realizar un estudio completo de tipo 2. Un estudio GR&R de tipo 1 requiere que un evaluador mida una pieza al menos entre 25 y 50 veces. El valor de referencia de la pieza también debe incluirse en el estudio.
Dado que solo interviene un evaluador — la máquina CMM — , no habrá influencia del evaluador en un estudio de tipo 1. En otras palabras, en este estudio no existirá el factor de «reproducibilidad» y la atención se centrará en el factor de «repetibilidad» de la CMM. Para obtener más detalles sobre el estudio MSA de Tipo 1, consulte nuestra entrada anterior del blog: Modernización de los estudios de R&R con la gestión de instrumentos de medición MSA de Qualis.
Para realizar el estudio de MCM de tipo 1 en nuestro software Datalyzer Qualis MSA, se añaden al conjunto de datos el valor de referencia, el LSL y el USL, así como los resultados de sus mediciones de MCM (se mide una pieza entre 25 y 50 veces); consultela «Figura 1».

Figura 1: Conjunto de datos del estudio sobre las máquinas de medición por coordenadas (CMM) de tipo 1
Los resultados del estudio incluyen el valor p, Cg, Cgk, %EV (repetibilidad) y %EV (repetibilidad + sesgo); véase la«Figura 2». Los criterios de evaluación para determinar si se acepta o no un estudio de tipo 1 pueden variar en función de los requisitos del sector o del cliente, pero son, por ejemplo:

Figura 2: Resultados de los datos del estudio sobre las máquinas de medición por coordenadas (CMM) de tipo 1
Estudio de tipo 3: para CMM/evaluadores sin variación entre evaluadores
Además del estudio de tipo 1, el estudio de tipo 3 puede resultar de utilidad para su MSA de la MCM. Este estudio de tipo 3 es obligatorio según la norma VDA del sector de la automoción. El estudio de tipo 3 requiere que un evaluador (la MMC) mida entre 25 y 30 piezas en un total de entre 2 y 5 ensayos. A menudo se critica que, en algunos sectores que se encuentran en las primeras fases de producción (dentro del PPAP), no es posible analizar entre 25 y 30 piezas similares. Para dar respuesta a esta situación, le ofrecemos la posibilidad de utilizar un mínimo de 2 piezas durante el estudio de tipo 3. Por supuesto, la precisión de la decisión es menor, pero si no se dispone de más piezas, el estudio basado en 2 piezas le proporcionará una buena primera impresión.
Para realizar el estudio de MCM de tipo 3 en nuestro software Datalyzer Qualis MSA, los resultados de sus mediciones de MCM (de diferentes piezas, medidas entre 2 y 5 veces) se añaden a los datos del estudio; consultela «Figura 3».

Figura 3: Conjunto de datos del estudio sobre máquinas de medición por coordenadas (CMM) de tipo 3
Los resultados del estudio en DataLyzer Qualis MSA pueden mostrar bien los resultados de media y rango, bien los resultados del ANOVA; consulte la «Figura 4» para ver los resultados de media y rango. Los criterios de evaluación para el estudio de tipo 3 son similares a los del estudio de tipo 2, pero se centran únicamente en la variación del equipo (EV) a la hora de calcular la repetibilidad y reproducibilidad del instrumento de medición (Gage R&R).

Figura 4: Resultados de los datos medios y del rango del estudio de tipo 3
¿Y qué hay de los estudios de tipo 1 y tipo 3 para numerosas características, tal y como se miden habitualmente en un programa de CMM?
Las figuras anteriores muestran los resultados de los estudios de R&R (repetibilidad y reproducibilidad) de MSA para una única característica. En la mayoría de los casos, una máquina de medición por coordenadas (CMM) mide cientos de características en una pieza. Actualmente, la mayoría de las empresas se limitan a seleccionar las características más críticas, ya que realizar estudios para cientos de características requiere demasiado tiempo. En ese caso, el software Datalyzer puede utilizarse junto con el módulo de importación automática para importar todas las características de una sola vez y presentar un estudio MSA completo de tipo 1 o tipo 3. Al automatizar completamente este proceso, se obtiene una indicación inmediata de qué características podrían ser críticas en función de los resultados del MSA. Póngase en contacto con Datalyzer para preguntar cómo se aplicaría esto a su caso concreto.
Asimismo, las empresas utilizan nuestro software Datalyzer SPC y sus informes para llevar a cabo y analizar de manera eficiente el estudio MSA de tipo 1 para el CMM. La importación totalmente automática de los datos de medición del estudio MSA a Datalyzer SPC y a los gráficos de control proporciona informes sobre la capacidad del proceso. El criterio de evaluación «La R&R del instrumento debe ser inferior al 10 % (o al 15 %)» y que «el Cg debe ser superior a 2 (o a 1,33)» pueden «convertirse» en un criterio según el cual «el PPI (Índice de Rendimiento del Proceso) debe ser superior a 3,33 y hasta 10». Dado que Cg = PPI/5.
Un Gage R&R comprendido entre el 10 % y el 30 % se considera marginal y se corresponde con un Gage R&R de entre 10 y 3,33. Un PPI inferior a 3,33 se corresponde con un valor de Gage R&R superior al 30 %.
Los informes resumidos de Datalyzer Qualis 4.0 SPC pueden generar informes sobre los valores de PPI de cientos de características basándose únicamente en los datos generados por la máquina de medición por coordenadas (CMM), sin que sea necesaria ninguna configuración manual para definir las características en la base de datos.
Estudios MSA automatizados que permiten ahorrar costes
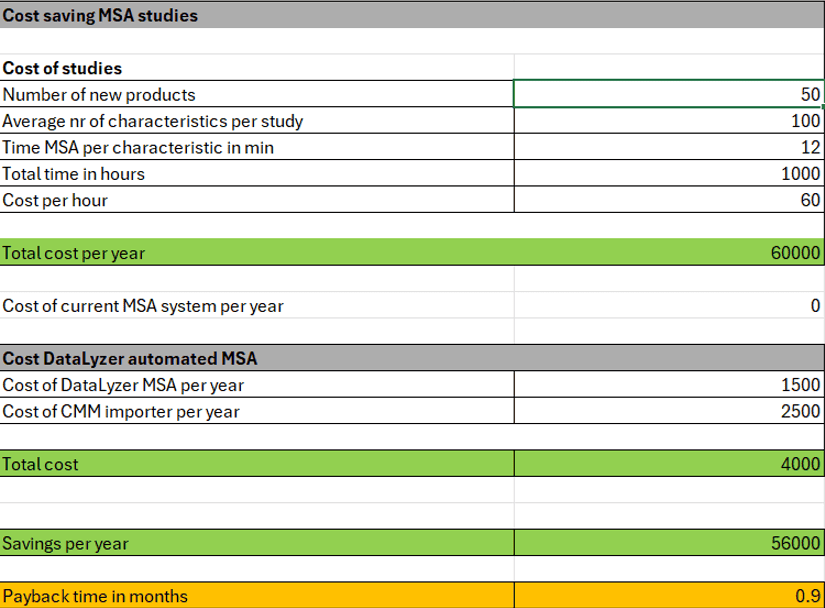
Cuando se cumplen los requisitos del cliente, el coste de los estudios de MSA para una MCM puede resultar elevado. En el caso de una MCM totalmente automática, el coste de los estudios de MSA será limitado y el coste por estudio adicional será reducido. Datalyzer ofrece una hoja de cálculo para calcular el ahorro de costes que supone la automatización de sus estudios de MSA. Puede descargar la hoja de cálculo aquí.
9%
Reducción de costes conseguida por los clientes
Lo que dicen los clientes
«Datalyzer nos ayudó a vincular automáticamente los datos de calidad de todos los procesos para realizar análisis avanzados»
Dave Beeren
Ingeniero de producción, Philips
Industrias a las que servimos
Certificado ISO
ISO 27001 Y SOC2


