


Kalibrierung
Vorgeschrieben gemäß ISO 9001

10 bis 30 %
Fehler bei akzeptierter Abweichung

Branchenanforderungen
Automobilindustrie, Luft- und Raumfahrt sowie weitere Branchen

Datalyzer MSA
MSA-Studien effizient verwalten
Was versteht man unter Messsystemanalyse (MSA) und Gage R&R?
Ist Ihr Messsystem zuverlässig genug, um Ihren Daten vertrauen zu können?
Bevor Sie Messdaten zur Entscheidungsfindung hinsichtlich der Prozessleistung heranziehen, müssen Sie wissen, ob das Messsystem selbst in der Lage ist, zuverlässige Ergebnisse zu liefern.
Ein Messsystem kann durch die Messgeräte, die Messmethode, die Halterung, die Umgebungsbedingungen, die Software oder die mit der Messung betrauten Personen erhebliche Schwankungen in Ihre Daten einbringen. Wenn diese Schwankungen nicht verstanden und kontrolliert werden, kann dies dazu führen, dass ein fähiger Prozess als unfähig erscheint – oder dass tatsächliche Prozessschwankungen verschleiert werden.
Die Messsystemanalyse (MSA) bietet einen strukturierten Ansatz, um festzustellen, ob Ihr Messsystem für den vorgesehenen Zweck geeignet ist.
Eine der am häufigsten verwendeten MSA-Untersuchungen ist die Gage-R&R-Analyse (GR&R), mit der zwei wichtige Ursachen für Messschwankungen bewertet werden:
Eine ordnungsgemäß konzipierte Gage-R&R-Studie kann Ihnen Aufschluss darüber geben, ob die in Ihren Daten festgestellten Schwankungen auf den Prozess zurückzuführen sind – oder auf die Art und Weise, wie Sie diesen messen.
Was ist die Messsystemanalyse (MSA)?
Die Messsystemanalyse ist die Bewertung eines Messprozesses, um festzustellen, ob dieser für den vorgesehenen Anwendungszweck genaue, wiederholbare und reproduzierbare Ergebnisse liefert.
Ein Messsystem ist weit mehr als nur das Messgerät. Es kann Folgendes umfassen:
Jeder dieser Faktoren kann zu Messschwankungen beitragen. Dies ist wichtig, da die in Ihren Messungen beobachteten Schwankungen in die Schwankungsbreite einfließen, die bei der anschließenden statistischen Auswertung berücksichtigt wird. So können sich beispielsweise Schwankungen des Messsystems auf Folgendes auswirken:
Sollte das Messsystem unzureichend sein, treffen Sie möglicherweise Entscheidungen auf der Grundlage unzuverlässiger Daten.
Warum ist MSA wichtig?
Jeder Fertigungs- und Prüfprozess weist ein gewisses Maß an Schwankungen auf. Die Herausforderung besteht darin, festzustellen, woher diese Schwankungen stammen.
Stellen Sie sich einen Prozess vor, bei dem eine kritische Abmessung gemessen wird. Möglicherweise stellen wir auf der Kontrollkarte eine Abweichung vom Sollwert fest. Das bedeutet, dass wir mit der Untersuchung der Grundursache beginnen und erst nach einer umfassenden Ursachenanalyse feststellen, dass das Messsystem die Abweichungen verursacht. Anstatt also abzuwarten, bis dies in der Produktion festgestellt wird, müssen wir mögliche Fehler bereits zu Beginn ausschließen. Weitere potenzielle Probleme, deren Auftreten verhindert werden kann:
In solchen Situationen kann ein Teil der scheinbaren Prozessschwankungen tatsächlich auf Messschwankungen zurückzuführen sein. Aus diesem Grund sollte grundsätzlich eine MSA in Betracht gezogen werden, bevor man sich in großem Maße auf statistische Schlussfolgerungen zur Prozessleistung verlässt.
Eine wichtige Frage lautet: Können wir der Messung vertrauen, bevor wir der Analyse vertrauen?
Die MSA hilft bei der Beantwortung dieser Frage. Da die MSA von wesentlicher Bedeutung ist, wird sie in mehreren Qualitätssystemen vorgeschrieben. In der Automobilindustrie ist sie gemäß TS 16949 im Handbuch zur Messsystemanalyse vorgeschrieben. Der VDA schreibt sie in der VDA 5 „Mess-und Prüfprozesse“ vor. Im Laufe dieses Jahres werden diese beiden Handbücher zusammengeführt. Die Luft- und Raumfahrt (SAE) schreibt sie in der Norm RM13003 vor.
Was ist Gage R&R?
Gage R&R, auch als Gauge R&R, GR&R oder „Gage Repeatability and Reproducibility“ bezeichnet, ist eine statistische Untersuchung zur Bewertung der mit einem Messsystem verbundenen Streuung. Gage R&R konzentriert sich in erster Linie auf zwei Komponenten:
Wiederholbarkeit
Die Wiederholbarkeit misst die Abweichung, wenn derselbe Bediener dasselbe Bauteil wiederholt mit derselben Messausrüstung misst. Sie wird manchmal auch als Geräteabweichung bezeichnet.
Beispielsweise misst ein Bediener den Durchmesser desselben Bauteils mehrmals mit demselben Mikrometer. Wenn die Messwerte wie folgt lauten:
25,01 → 25,02 → 25,01 → 25,03 → 25,02 mm
Das Messsystem weist relativ geringe Schwankungen auf. Wenn die Ergebnisse wie folgt lauten:
24,92 → 25,07 → 24,98 → 25,11 → 24,95 mm
Möglicherweise liegt ein Problem hinsichtlich der Wiederholgenauigkeit vor, das untersucht werden muss. Mögliche Ursachen sind: Zustand des Messgeräts, Bauart oder Auflösung des Messgeräts, Bewegung der Haltevorrichtung, Positionierung des Werkstücks, übermäßige Messkraft, Temperatur, Vibrationen und Oberflächenbeschaffenheit.
Reproduzierbarkeit
Die Reproduzierbarkeit misst die Abweichungen zwischen verschiedenen Bedienern, Gutachtern oder Messbedingungen. Beispielsweise könnten drei Bediener unabhängig voneinander dieselbe Gruppe von Bauteilen messen. Wenn Bediener A durchweg Messwerte um 25,02 mm erhält, Bediener B 25,10 mm und Bediener C 24,95 mm, weist das Messsystem möglicherweise ein bedienerbezogenes Reproduzierbarkeitsproblem auf.
Reproduzierbarkeit wird häufig mit der Variabilität der Gutachter in Verbindung gebracht .
Mögliche Ursachen sind unter anderem: unterschiedliche Messverfahren, unzureichende Schulung des Bedienpersonals, unterschiedliche Auslegung des Messvorgangs, schwer zu bedienende Geräte, mangelhafte Konstruktion der Haltevorrichtungen, uneinheitliche Positionierung der Teile, Unterschiede in der Messkraft sowie eine unzureichende Standardisierung der Prüfverfahren.
Wichtig ist, dass ein Reproduzierbarkeitsproblem nicht unbedingt durch die Bediener selbst verursacht wird. Manchmal hängt das Messsystem einfach zu stark von der Technik des Bedieners ab.
Eine fundierte MSA-Untersuchung trägt daher dazu bei, die zugrunde liegende Ursache zu ermitteln, anstatt lediglich dem Gutachter die Schuld zu geben.
Wiederholbarkeit vs. Reproduzierbarkeit
Liefert ein Messsystem dieselben Ergebnisse, wenn zwei oder drei Bediener dasselbe Teil bzw. dasselbe Merkmal mehrmals „blind“ messen? Die Reproduzierbarkeit zwischen Bedienern oder die Reproduzierbarkeit zwischen Messgeräten ist die andere Dimension der Variation in einem Messprozess. Die Reproduzierbarkeit zwischen Messgeräten wird auch als Prüfervariation bezeichnet, da sie am deutlichsten die Konsistenz der Bediener bei der Verwendung des Messsystems widerspiegelt. Lösungen für Probleme der Reproduzierbarkeit umfassen häufig die Schulung der Bediener.
Am einfachsten lässt sich Gage R&R verstehen, wenn man die beiden Fragen voneinander trennt.
| Frage | Messabweiching |
| Erzielt derselbe Bediener wiederholt dasselbe Ergebnis? | Wiederholbarkeit |
| Erzielen verschiedene Bediener oder unterschiedliche Messmittel dasselbe Ergebnis? | Reproduzierbarkeit |
Zusammen bilden diese Komponenten die Grundlage für Gage R&R. Ein Messsystem kann Folgendes aufweisen:
Zu verstehen, welche Komponente dafür verantwortlich ist, ist oft wertvoller als die bloße Kenntnis darüber, ob das Gesamtergebnis der Gage-R&R-Analyse den Anforderungen entspricht oder nicht.
Wie funktioniert eine Gage-R&R-Untersuchung?
Eine typische Gage-R&R-Untersuchung mit variablen Daten basiert auf einem strukturierten Versuchsplan, der Folgendes umfasst:
Ein häufig verwendetes Versuchsdesign könnte beispielsweise 10 Teile, 3 Bediener und 2 oder 3 Wiederholungsmessungen umfassen, wobei das geeignete Design von der jeweiligen Anwendung und dem Messverfahren abhängt. Die Teile sollten den Variationsbereich abdecken, mit dem das Messsystem voraussichtlich konfrontiert sein wird.
Die Messpersonen sollten zudem repräsentativ für die Personen sein, die die Messung normalerweise durchführen. Messungen werden in der Regel kontrolliert und, sofern angemessen, nach dem Zufallsprinzip erhoben, damit sich die Messpersonen nicht lediglich an ihre früheren Ergebnisse erinnern. Die daraus resultierenden Daten können anschließend analysiert werden, um festzustellen, inwieweit die Schwankungen auf folgende Faktoren zurückzuführen sind:
Gesamtvariation des Messsystems: Was sagt Ihnen eine Gage-R&R-Untersuchung eigentlich aus? Eine Gage-R&R-Untersuchung beantwortet eine grundlegende Frage:
Inwieweit sind die Schwankungen in unseren Messwerten auf das Messsystem und nicht auf die gemessenen Teile zurückzuführen? Diese Unterscheidung ist von entscheidender Bedeutung. Angenommen, Ihre Messdaten weisen erhebliche Schwankungen auf.
Es gibt zwei sehr unterschiedliche möglichkeiten:
Szenario 1: Der Prozess weist echte Schwankungen auf: Das Messsystem ist in der Lage, die Teile genau zu unterscheiden, und die beobachteten Schwankungen spiegeln in erster Linie tatsächliche Unterschiede zwischen den Teilen wider.
Dies gibt Ihnen die Gewissheit, dass Ihre SPC- oder Fähigkeitsanalyse aussagekräftige Erkenntnisse über den Fertigungsprozess liefert.
Szenario 2: Das Messsystem ist variabel: Das Messsystem selbst trägt zu einem großen Teil zur beobachteten Streuung bei. In dieser Situation führt eine Verbesserung des Fertigungsprozesses möglicherweise nicht zur Lösung des zugrunde liegenden Problems.
Möglicherweise müssen Sie zunächst das Messsystem verbessern.
%GR&r verstehen
Eines der am häufigsten diskutierten Ergebnisse einer Gage-R&R-Studie ist der %GR&R-Wert. Dieser drückt den Anteil der Variation des Messsystems im Verhältnis zur jeweiligen Gesamtvariation oder zur Studienvariation aus, je nach der verwendeten Analyse- und Berichtsmethode.
Zu den gängigen Richtlinien (TS 16949) gehören:
Weniger als 10 %: Das Messsystem wird im Allgemeinen für viele Anwendungsbereiche als akzeptabel angesehen.
10 % bis 30 %: Das Messsystem kann je nach Anwendung, Kritikalität der Messung, Kosten und Folgen von Messfehlern akzeptabel sein.
Mehr als 30 %: Das Messsystem wird im Allgemeinen als inakzeptabel angesehen und sollte in der Regel überprüft und verbessert werden.
Diese Werte sollten jedoch nicht als automatische Regel für das Bestehen oder Nichtbestehen in jeder Situation betrachtet werden. Die Auswirkungen von Messfehlern spielen eine Rolle.
Ein Messsystem, das für ein kritisches Sicherheitsmerkmal eingesetzt wird, erfordert unter Umständen eine wesentlich gründlichere Überprüfung als ein Messsystem, das für ein Merkmal mit geringem Risiko verwendet wird.
Bei der korrekten Interpretation sollten daher folgende Aspekte berücksichtigt werden: Messzweck, Produkttoleranz, Prozessschwankungen, Risiko, Kundenanforderungen, Messauflösung, Branchenanforderungen und Kosten von Messfehlern.
Was ist die Anzahl der unterschiedlichen Kategorien (ndc)?
Ein weiteres wichtiges Ergebnis der Gage-R&R-Analyse ist die Anzahl der unterschiedlichen Kategorien, die üblicherweise mit „ndc“ abgekürzt wird. Der ndc-Wert gibt Aufschluss darüber, wie effektiv das Messsystem verschiedene Ausprägungen der Abweichungen zwischen einzelnen Bauteilen unterscheiden kann. Einfach ausgedrückt:
Kann das Messsystem tatsächlich den Unterschied zwischen den Bauteilen erkennen?
Ein Messsystem kann zwar wiederholbare Messergebnisse liefern, dennoch jedoch nicht über eine ausreichende Unterscheidungsfähigkeit verfügen, um aussagekräftige Unterschiede zwischen Bauteilen zu erkennen. Ein NDC-Wert von 5 oder höher wird üblicherweise als praktischer Richtwert für eine akzeptable Fähigkeit zur Unterscheidung von Bauteilkategorien herangezogen. Aus diesem Grund kann es irreführend sein, sich ausschließlich auf den %GR&R-Wert zu stützen.
Eine gute Interpretation der MSA sollte die Gesamtheit aller relevanten Ergebnisse berücksichtigen, anstatt sich auf eine einzige Zahl zu konzentrieren.
ANOVA – Messmittel-R&R
Es gibt verschiedene Ansätze zur Durchführung einer Gage-R&R-Analyse. Ein weit verbreiteter Ansatz ist die ANOVA (Varianzanalyse). Eine auf der ANOVA basierende Gage-R&R-Analyse kann ein detaillierteres Verständnis der Variationsquellen im Messsystem vermitteln.
Je nach Studiendesign kann dies zur Bewertung folgender Effekte beitragen: Teilevariation, Bediener-Variation, Wiederholbarkeit, Reproduzierbarkeit sowie die Wechselwirkung zwischen Bediener und Teil. Die Wechselwirkung zwischen Bediener und Teil kann dabei besonders nützlich sein.
Beispielsweise kann es vorkommen, dass ein Bediener bestimmte Teile konsistent misst, bei anderen Teilen jedoch Schwierigkeiten hat. Dies kann darauf hindeuten, dass die Messmethode, die Halterung, die Teilegeometrie oder das Prüfverfahren eine Wechselwirkung zwischen dem Bediener und dem Teil hervorrufen.
Diese Art von Informationen kann Ihnen dabei helfen, über das bloße Fragen hinauszugehen:
„Wurde die Gage-R&R-Prüfung bestanden?“
und fragen Sie stattdessen:
„Warum weist das Messsystem eine derart große Streuung auf, und was sollten wir ändern?“
R&R-Werte für Mittelwert und Spannweite
Ein weiterer häufig verwendeter Ansatz ist die „Average & Range“-Methode.
Bei dieser Methode werden Spannweiten und Mittelwerte aus wiederholten Messungen herangezogen, um die Beiträge der Wiederholbarkeit und Reproduzierbarkeit abzuschätzen. Sie kann nützlich sein, da sie relativ einfach zu verstehen und umzusetzen ist. Ein ANOVA-Ansatz kann jedoch zusätzliche Informationen über die Struktur der Streuung liefern.
Die geeignete Methode hängt vom Messsystem, den Studienzielen, den geltenden Anforderungen und dem erforderlichen Analysegrad ab.
Gage R&R ist nur ein Teil der MSA. Ein weit verbreiteter Irrtum ist, dass MSA und Gage R&R dasselbe seien. Dies ist nicht der Fall. Gage R&R ist zwar ein wichtiger Bestandteil der MSA, doch eine vollständige Messsystemanalyse kann mehrere verschiedene Untersuchungen umfassen.
Bei variablen Messsystemen können folgende Merkmale von Bedeutung sein:
Wiederholbarkeit: Kann derselbe Bediener mit derselben Ausrüstung konsistente Ergebnisse erzielen?
Reproduzierbarkeit: Können verschiedene Anwender konsistente Ergebnisse erzielen?
Systematischer Fehler: Weicht das Messsystem systematisch von einer anerkannten Referenz oder einem wahren Wert ab?
Linearität: Bleibt der Messsystemfehler über den gesamten Betriebsbereich hinweg konstant, oder ändert sich die Genauigkeit in Abhängigkeit von der Größe des Messwerts?
Stabilität: Bleibt das Messsystem über einen längeren Zeitraum hinweg konsistent?
Auflösung / Unterscheidungsvermögen: Kann das Messsystem ausreichend kleine Unterschiede zwischen Bauteilen erkennen?
Je nach Anwendungsbereich können unterschiedliche Kombinationen dieser Untersuchungen erforderlich sein.
Genauigkeit vs. Präzision in der MSA
In Diskussionen über statistische Messfehler (MSA) wird häufig zwischen Genauigkeit und Präzision unterschieden.
Genauigkeit: Die Genauigkeit bezieht sich auf die Konsistenz von Messungen. Sie steht im Zusammenhang mit Merkmalen wie:
Genauigkeit: Die Genauigkeit gibt an, wie nah Messwerte an einem anerkannten Referenzwert liegen. Sie steht im Zusammenhang mit folgenden Merkmalen:
Ein messsystem kann daher präzise sein, ohne genau zu sein.
Beispielsweise könnte ein Messgerät ein Referenzteil wiederholt mit 10,20 mm messen, obwohl dessen zulässiger Referenzwert 10,00 mm beträgt. Die Messwerte sind konsistent – aber durchweg falsch.
Aus diesem Grund liefert eine Gage-R&R-Untersuchung nicht unbedingt Antworten auf alle Fragen zur Genauigkeit des Messsystems.
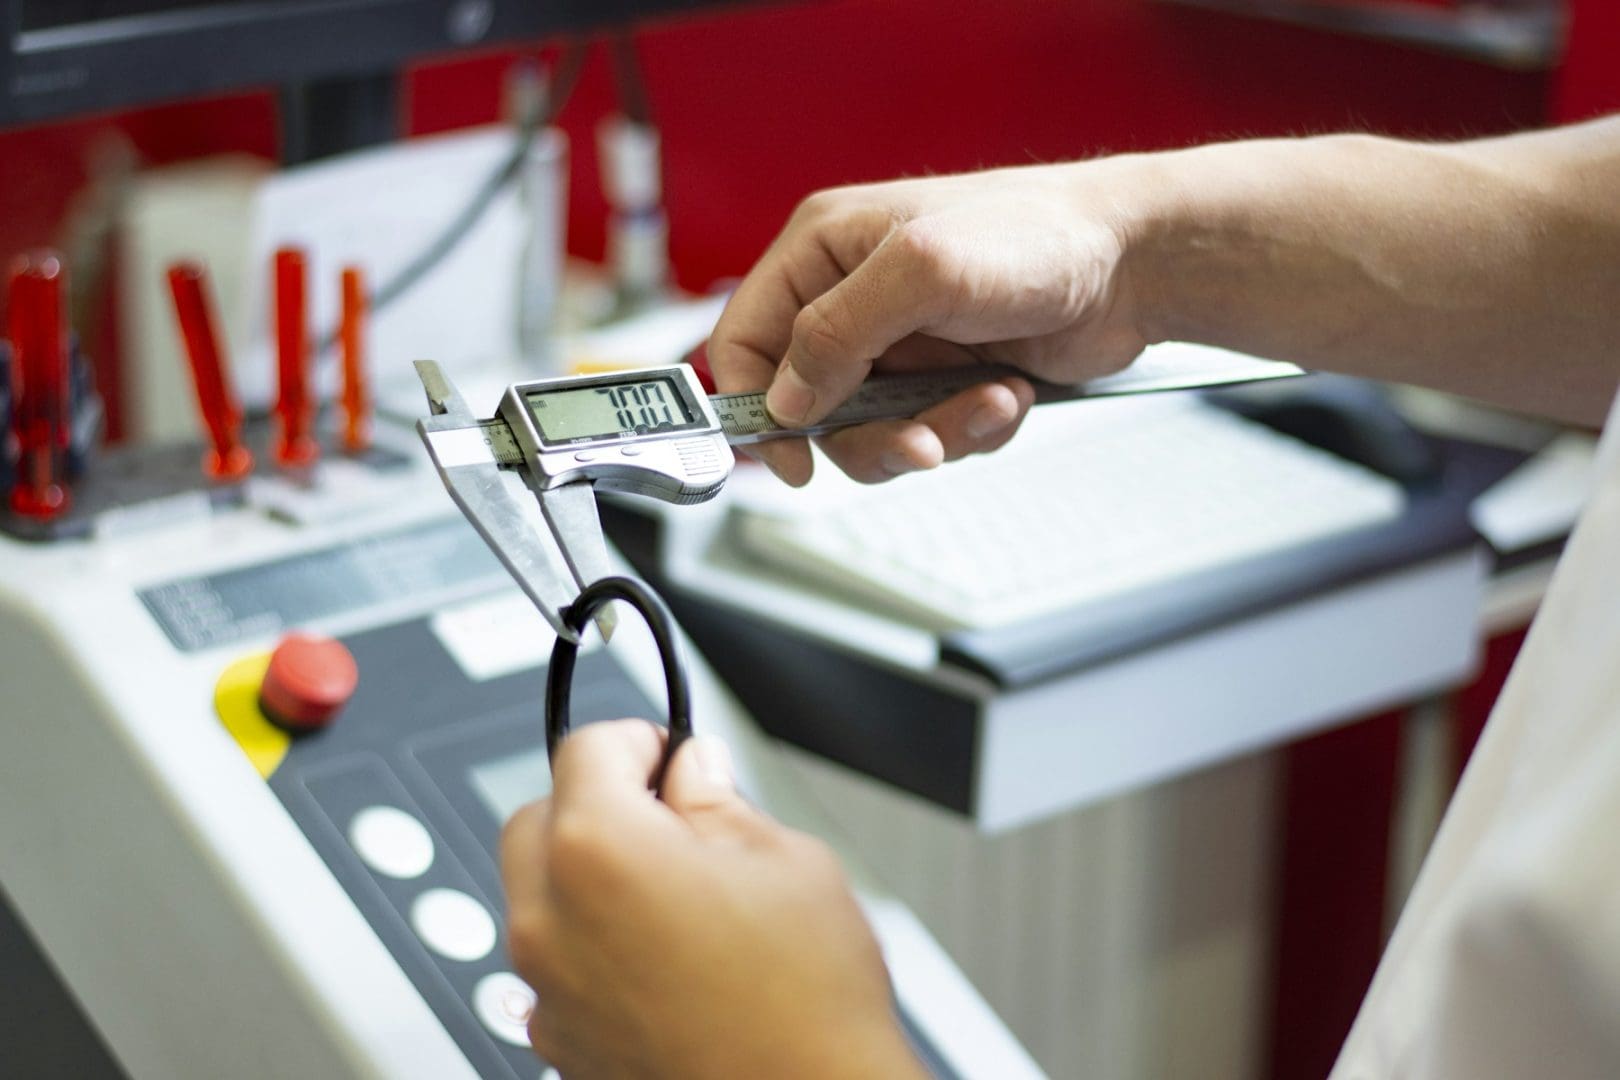
Wann sollten Sie eine Gage-R&R-Untersuchung durchführen?
Eine Gage-R&R-Untersuchung kann immer dann angebracht sein, wenn Messdaten herangezogen werden, um wichtige Entscheidungen über einen Prozess oder ein Produkt zu treffen. Zu den typischen Situationen gehören:
Dies kann auch dann von Nutzen sein, wenn ein Messsystem bereits seit Jahren im Einsatz ist. Eine Kalibrierung allein beweist nicht, dass ein Messsystem für jede Anwendung geeignet ist.
Bei der Kalibrierung wird unter definierten Bedingungen der Zusammenhang zwischen einem Messgerät und einem Referenzstandard ermittelt. Die MSA untersucht hingegen in einem breiteren Kontext, wie sich der gesamte Messprozess in der praktischen Anwendung verhält.
Was geschieht, wenn eine Gage-R&R-Prüfung fehlschlägt?
Ein nicht bestandener Gage-R&R-Test bedeutet nicht das Ende der Analyse. Er ist ein Hinweis darauf, dass das Messsystem einer Untersuchung bedarf.
Der nächste Schritt sollte darin bestehen, die Ursachen für die Schwankungen zu ermitteln. Je nach den Ergebnissen könnten folgende Verbesserungsmaßnahmen in Betracht gezogen werden:
Verbessern Sie die Messgeräte: Das Messgerät weist möglicherweise eine unzureichende Auflösung, übermäßigen Verschleiß, eine mangelhafte Konstruktion oder eine für die Anwendung unzureichende Leistung auf.
Verbessern Sie die Halterung: Eine schlecht konstruierte Halterung kann konsistente Messungen erschweren.
Vereinheitlichung der Messmethode: Die Bediener sollten über ein klar definiertes Verfahren für die Positionierung, das Festklemmen, das Messen und das Aufzeichnen der Ergebnisse verfügen.
Bedienpersonal: Wenn die Reproduzierbarkeit auf Unterschiede in der Technik zurückzuführen ist, kann eine gezielte Schulung des Bedienpersonals die Messschwankungen verringern.
Auflösung verbessern: Wenn das Messgerät relevante Unterschiede zwischen den Bauteilen nicht ausreichend unterscheiden kann, ist möglicherweise ein Messsystem mit höherer Auflösung erforderlich.
Umgebungsbedingungen kontrollieren: Temperatur , Vibrationen, Luftfeuchtigkeit oder andere Umgebungsfaktoren können die Messergebnisse beeinflussen.
Verbesserung der Teilenaufstellung: Manchmal liegt das Problem nicht am Messgerät, sondern daran, wie das Teil während der Messung positioniert, ausgerichtet oder fixiert wird.
Wiederholen Sie die MSA-Untersuchung: Nachdem Verbesserungen vorgenommen wurden, kann durch eine neue Untersuchung festgestellt werden, ob sich das Messsystem ausreichend verbessert hat.
Was ist, wenn mein Gage-R&R-Ergebnis schlecht ausfällt?
Sollte Ihr Gage-R&R-Wert über dem gewünschten Niveau liegen, sollten Sie nicht sofort zu dem Schluss kommen, dass das Messgerät ausgetauscht werden muss. Der erste Schritt besteht darin, zu verstehen, woher die Schwankungen stammen. Zum Beispiel:
Starke Schwankungen bei der Wiederholgenauigkeit können auf die Ausrüstung, die Vorrichtung, die Auflösung, die Messumgebung oder die Messmethode hindeuten.
Eine hohe Variabilität bei der Reproduzierbarkeit kann auf Unterschiede in der Technik, der Ausbildung, der Auswertung oder der Art und Weise der Messdurchführung durch den Anwender hindeuten.
Eine starke Wechselwirkung zwischen Bediener und Werkstück kann darauf hindeuten, dass bestimmte Werkstücke oder Geometrien nur schwer konsistent gemessen werden können.
Dieser diagnostische Ansatz ist einer der wertvollsten Aspekte der MSA. Das Ziel besteht nicht lediglich darin, einen besseren Gage-R&R-Prozentsatz zu erzielen. Das Ziel ist vielmehr die Schaffung eines Messsystems, das zuverlässige Informationen für Qualitäts- und Prozessentscheidungen liefert.
MSA-Analyse und Analyse der Attributübereinstimmung
Nicht jede Messung liefert kontinuierliche numerische Daten. Manchmal stufen Prüfer ein Produkt wie folgt ein:
In solchen Situationen ist eine herkömmliche Gage-R&R-Analyse für variable Daten möglicherweise nicht geeignet. Zur Bewertung der Konsistenz eines Attributprüfsystems kann eine Attribut-MSA oder eine Attribut-Übereinstimmungsanalyse herangezogen werden.
Im Rahmen der Analyse können folgende Fragen untersucht werden:
Dies ist besonders wichtig, wenn menschliches Urteilsvermögen bei der Prüfung eine wesentliche Rolle spielt.
Häufige Fehler bei der Messmittel-R&R-Analyse
Eine Gage-R&R-Studie kann zu irreführenden Schlussfolgerungen führen, wenn sie schlecht konzipiert ist. Zu den häufigsten Fehlern zählen:
1. Verwendung falscher Teile: Die ausgewählten Teile sollten die für die Untersuchung relevanten Prozessschwankungen angemessen widerspiegeln.
2. Den Bedienern mitzuteilen, welche Teile sie messen: Dies kann zu Verzerrungen führen und den Wert der Studie mindern.
3. Anwendung eines unrealistischen Messverfahrens: Die Studie sollte widerspiegeln, wie das Messsystem in der Produktion tatsächlich eingesetzt wird.
4. Einsatz unzureichend geschulter Bediener: An der Studie sollten in der Regel repräsentative Nutzer des Messsystems teilnehmen.
5. Nichtberücksichtigung der Messumgebung: Temperatur, Vibrationen, Beleuchtung und andere Bedingungen können die Messergebnisse beeinflussen.
6. Betrachtung ausschließlich des %GR&R-Werts: Ein einzelner Prozentsatz gibt nicht das vollständige Bild wieder. Es sollte die vollständige Analyse berücksichtigt werden, einschließlich Wiederholbarkeit, Reproduzierbarkeit, Teilevariation, Wechselwirkungen und Unterscheidungsfähigkeit, sofern zutreffend.
7. Die Gleichsetzung von Kalibrierung und MSA: Ein kalibriertes Messgerät kann dennoch für eine bestimmte Messanwendung ungeeignet sein.
8. Automatischer Austausch des Messgeräts: Ein schlechtes Ergebnis sollte zunächst zu einer Untersuchung führen. Die zugrunde liegende Ursache kann in der Methode, der Vorrichtung, der Umgebung, der Technik des Bedieners oder dem Messkonzept liegen.
MSA, SPC und Prozessfähigkeit
Die MSA ist eng mit der statistischen Prozesskontrolle und der Fähigkeitsanalyse verbunden. Die Reihenfolge ist von Bedeutung.
Zunächst müssen Sie sicher sein, dass Ihr Messsystem die Schwankung, die Sie kontrollieren möchten, zuverlässig erfassen kann. Erst dann können Sie diese Daten mit Sicherheit für folgende Zwecke nutzen:
MSA → SPC → Prozessfähigkeit → Prozessverbesserung
Wenn beispielsweise ein Messsystem erhebliche Schwankungen verursacht, kann eine Fähigkeitsuntersuchung zu irreführenden Ergebnissen führen. Sie könnten zu dem Schluss kommen, dass ein Prozess einen schlechten Cpk-Wert aufweist, obwohl das eigentliche Problem beim Messsystem liegt. Umgekehrt können übermäßige Messschwankungen manchmal aussagekräftige Prozessänderungen verschleiern. Ein fähiges Messsystem bildet daher die Grundlage für eine zuverlässige statistische Analyse.
Wie wir Ihnen bei Gage R&R und MSA helfen können
Die Durchführung einer Gage-R&R-Berechnung, wie oben beschrieben, ist nur ein Teil eines effektiven Programms zur Messsystemanalyse. Neben einer Studie vom Typ 2, wie oben beschrieben, gibt es auch Studien vom Typ 1 und Typ 3. Es gibt viele spezifische Situationen, beispielsweise wie eine Studie durchgeführt werden soll, wenn Ihnen nur zwei Teile zur Verfügung stehen, oder wie vorzugehen ist, wenn es sich um eine zerstörende Prüfung handelt und keine Wiederholungsmessung möglich ist. Wie führt man eine Studie an einem automatisierten Prüfgerät durch, bei dem Hunderte von Merkmalen gleichzeitig gemessen werden (Koordinatenmessgerät, Elektronik, Funktionsprüfung)? Zur letztgenannten Situation siehe beispielsweise den folgenden Blogbeitrag.
Der eigentliche Nutzen liegt in der korrekten Konzeption der Untersuchung, der Auswertung der Ergebnisse und der Festlegung der nächsten Schritte. Datalyzer unterstützt Sie dabei mit MSA-Schulungen und unserer webbasierten Messmittelmanagement-Software, die alle möglichen Untersuchungen abdeckt.
Wir bieten Ihnen eine kostenlose zweimonatige Testphase an, in der Sie MSA-Studien durchführen und sich ein Bild davon machen können, wie MSA in Ihrem Unternehmen funktionieren würde. Um eine Testversion anzufordern, besuchen Sie bitte die Seite „Demo anfordern “.
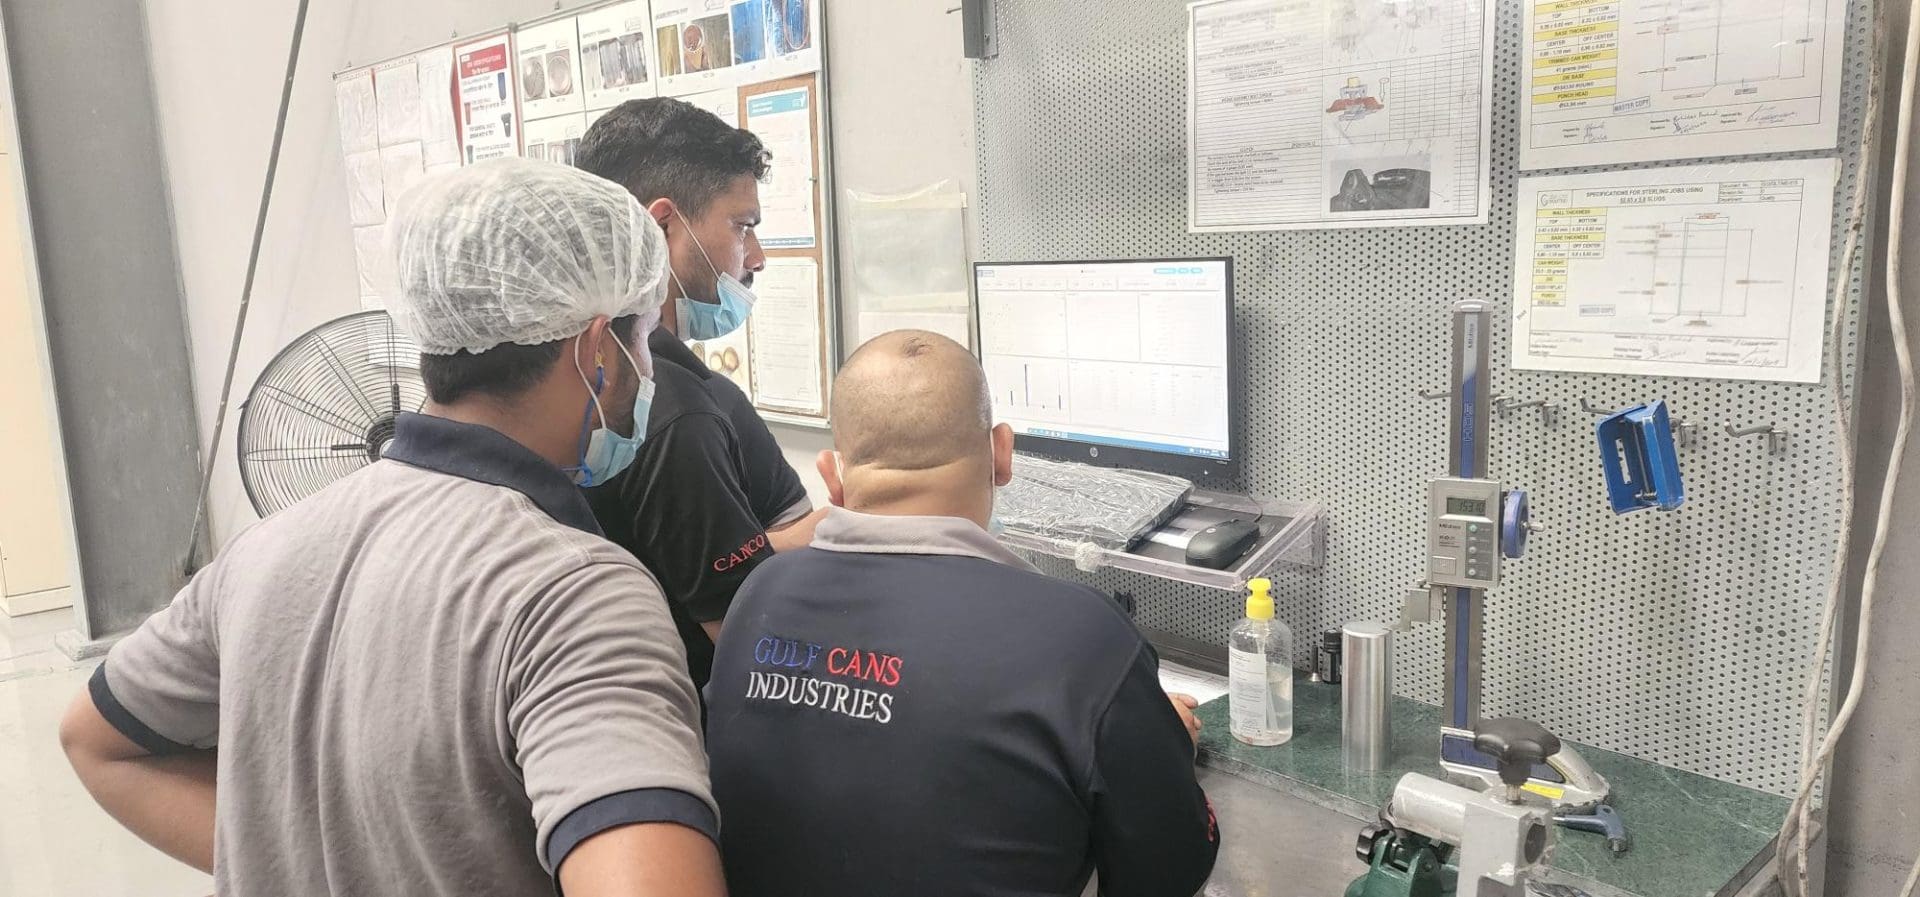
Wie Gulf Cans Industries mithilfe von datalyzer stabilisierte und kontrollierte prozesse erreichte
Gulf Cans Industries ersetzte seine papierbasierten Aufzeichnungen zur Qualitäts- und Prozessmessung durch Datalyzer und führte damit Eingrifsgrenzen sowie deren Mehrwert für Prozessverbesserungen ein.


